FCS
什麼是 FCS?找到生產效率之間的最佳平衡。
什麼是 FCS?找到生產效率之間的最佳平衡。
什麼是 FCS?找到生產效率之間的最佳平衡。
前言:
有限產能排程(Finite Capacity Scheduling,FCS)是一種以「實際可用產能」為前提的生產排程方法,不再假設機台、人員、模治具或工作中心可以無限接單,而是在排程時同步考量設備可用時間、班別、換線、維修、人工、物料與製程限制,將工單安排到真正存在的時間區段。
當某台設備已滿載,新的工單就必須等待、改排其他設備或調整順序。因此,有限產能排程的核心不是「把訂單排進去」,而是建立一份現場真的做得到的生產計畫。
作者:
製造新觀點
閱讀時間:
29 分鐘
更新日期:
2026 年 9 月 17 日
目錄
分享文章


01
有限產能排程的核心邏輯與機制
有限產能排程(FCS)是一種將工廠實體限制納入數學模型的精密排程演算法。在真實製造環境中,機台運轉時間、作業員班表與設備維修窗口都是有嚴格上限的實體資源。FCS 的核心在於「拒絕非現實的計畫」,它要求每一個工序在時間軸上的推移,都必須同時獲得設備、人力與空間的真實額度授權,解決傳統經驗排程總是讓工廠陷入無休止的加班與欠料的問題。掌握 FCS 如何從源頭杜絕資源超載,鎖定產線流暢度,使生產線從「盲目投料的拉推混亂」轉變為「精準節奏的流暢生產」。
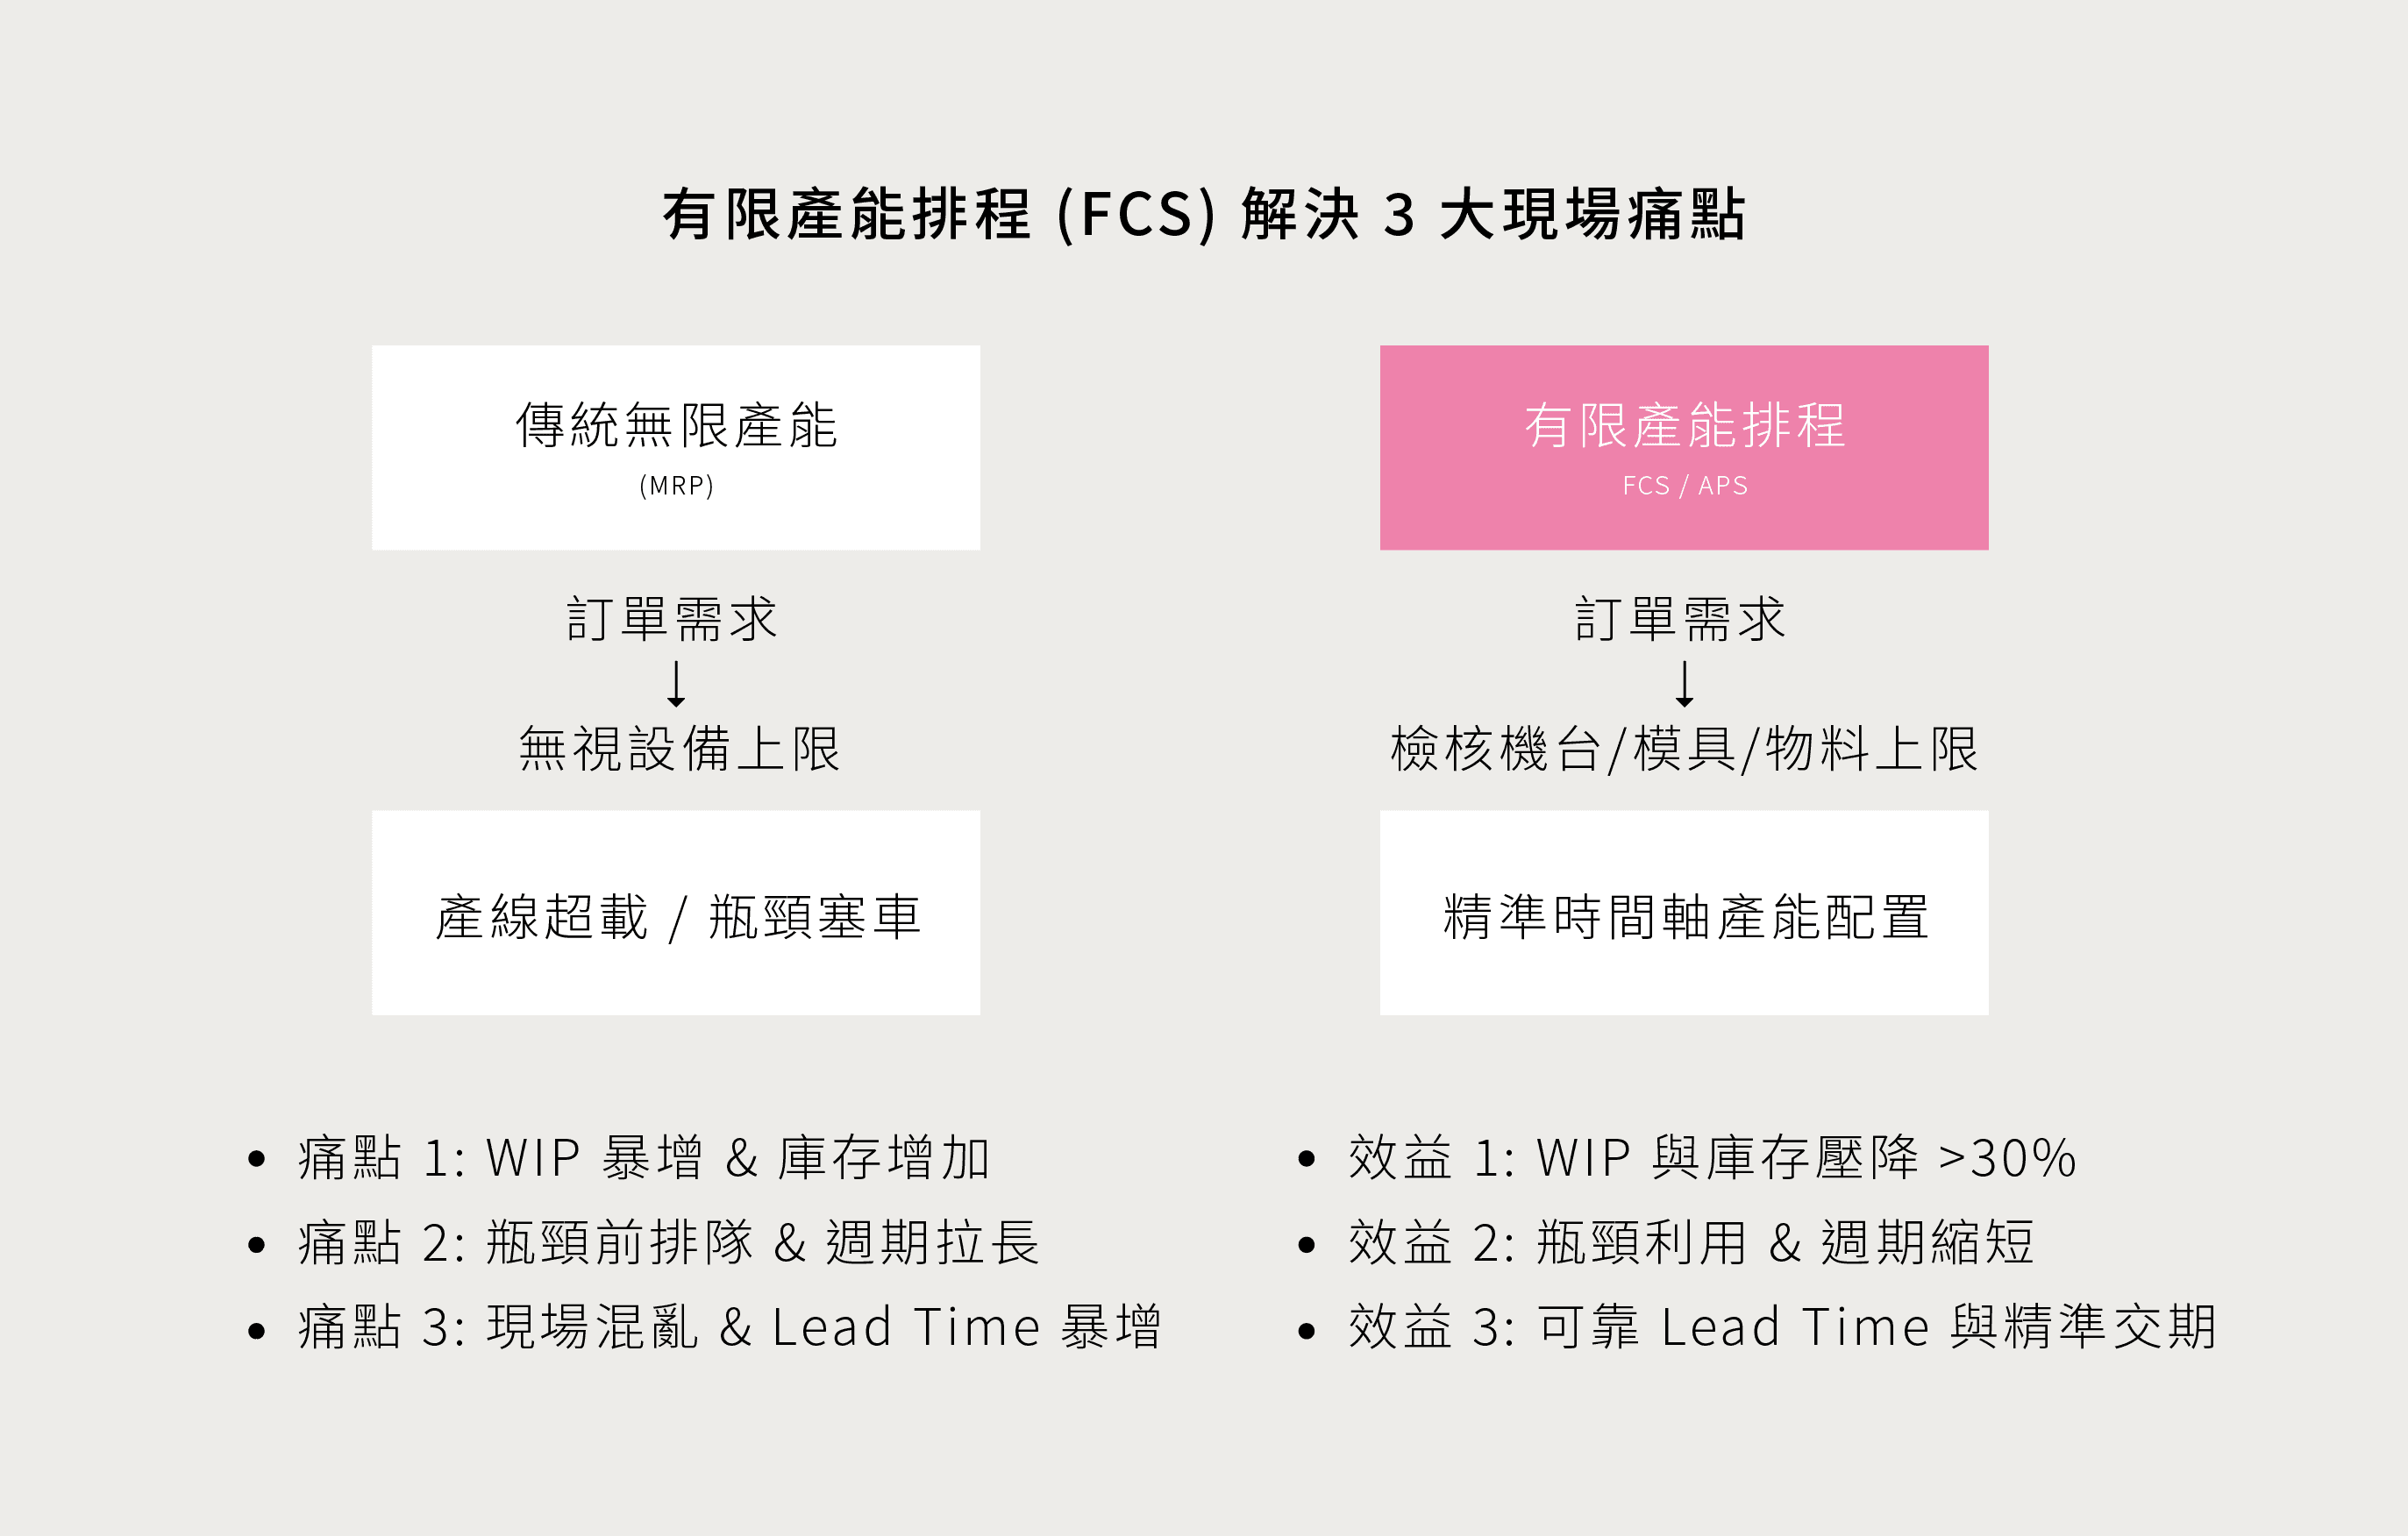
遏止在製品(WIP 上升)與庫存增加: FCS 絕不在瓶頸工站已經滿載時繼續向前端派工,準確控制投料節奏(Drum-Buffer-Rope),從根本上防止半成品堆積在車間。
消弭瓶頸前排隊與生產週期拉長: 透過識別工廠真正的瓶頸設備(Bottleneck),FCS 將所有非瓶頸工站的產能與瓶頸同步,減少無謂的等待時間,縮短訂單製造週期。
消除 Lead Time 增加與交期不確定性: 傳統排程因未考量產能上限導致交期預估失真;FCS 根據真實產能扣減算出的 Lead Time 具備 100% 可執行性,實現精準交期承諾(CTP)。
車間裡堆滿了 WIP、生產週期被迫拉長時,我們是否反思過「是不是因為生管部門還在使用無限產能的 Excel 表單,每天把過量的工單硬塞給已經癱瘓的產線」?
在生產管理的架構中,排程演算法的升級不只是 IT 系統的更換,更關乎於生管思維的轉型。企業不能寄望於「靠現場生管組長用肉眼與經驗去協調超載的產線」,而必須透過 FCS 將真實產能上限建立為不可逾越的系統紅線,才能解開現場擁堵的死結。
01
有限產能排程的核心邏輯與機制
有限產能排程(FCS)是一種將工廠實體限制納入數學模型的精密排程演算法。在真實製造環境中,機台運轉時間、作業員班表與設備維修窗口都是有嚴格上限的實體資源。FCS 的核心在於「拒絕非現實的計畫」,它要求每一個工序在時間軸上的推移,都必須同時獲得設備、人力與空間的真實額度授權,解決傳統經驗排程總是讓工廠陷入無休止的加班與欠料的問題。掌握 FCS 如何從源頭杜絕資源超載,鎖定產線流暢度,使生產線從「盲目投料的拉推混亂」轉變為「精準節奏的流暢生產」。
遏止在製品(WIP 上升)與庫存增加: FCS 絕不在瓶頸工站已經滿載時繼續向前端派工,準確控制投料節奏(Drum-Buffer-Rope),從根本上防止半成品堆積在車間。
消弭瓶頸前排隊與生產週期拉長: 透過識別工廠真正的瓶頸設備(Bottleneck),FCS 將所有非瓶頸工站的產能與瓶頸同步,減少無謂的等待時間,縮短訂單製造週期。
消除 Lead Time 增加與交期不確定性: 傳統排程因未考量產能上限導致交期預估失真;FCS 根據真實產能扣減算出的 Lead Time 具備 100% 可執行性,實現精準交期承諾(CTP)。
車間裡堆滿了 WIP、生產週期被迫拉長時,我們是否反思過「是不是因為生管部門還在使用無限產能的 Excel 表單,每天把過量的工單硬塞給已經癱瘓的產線」?
在生產管理的架構中,排程演算法的升級不只是 IT 系統的更換,更關乎於生管思維的轉型。企業不能寄望於「靠現場生管組長用肉眼與經驗去協調超載的產線」,而必須透過 FCS 將真實產能上限建立為不可逾越的系統紅線,才能解開現場擁堵的死結。
02
約束條件排程同時鎖定 3 大資源
有限產能排程之所以被稱為「高精度的排程」,核心在於它採用了約束條件排程(Constraint-Based Scheduling) 邏輯。 FCS 在進行生產排程時,不只計算「機台有沒有空」,而是同時對設備、模治具與物料三大資源進行連鎖檢核。透過這三大限制的演算邏輯,能防止出現「機台有空卻沒有模具可用」或「模具機台齊備卻欠料」的停工待料事件,確保每一道工序開工時皆具備 100% 的完備要素。
約束條件排程 3 大關鍵資源:
資源限制類型 | 限制內容與鎖定邏輯 | 排程防護對策 |
|---|---|---|
設備與工時限制 | 機台額定產能、保養時段、換線Setup時間限制 | 嚴禁時間軸上排程超載,精確計算 Setup Time |
模治具與載具限制 | 高階模具數量、夾具壽命、治具保養與派用狀態 | 將模治具視為與機台同等重要的「次要資源」連鎖扣減 |
物料限制 (MRP) | BOM 用料、採購進料時程 (ETA)、庫存可用量 (ATP) | 無可用物料 (ATP=0) 時,系統自動鎖定並延後該工序 |
設備產能與換線(Setup Time)約束:不只計算設備可用工時,更將同家族產品連續生產的換模、換線時間自動矩陣化計算,減少非生產運轉損耗。
模治具與專用輔具(Tooling Constraint)連鎖限制: 許多高階製造(例如. 沖壓、射出、封裝)的瓶頸往往在於模具而非機台。FCS 將模治具設定為獨立資源,無模具即不派工。
物料到位狀態(Material Availability)與 ERP/MRP 聯動限制: 結合 ERP 的可承諾庫存(ATP)與採購單預計到貨日(ETA),自動遮蔽缺料工單,防止「空放工單導致現場亂打件」。
當 FCS 排出來的計畫「太過嚴苛、無法執行」時,我們是否警覺到是因為 MES 中的模治具保養狀態與 ERP 的物料庫存數據準確率根本低於 80%?
演算法的上限取決於數據的品質(Garbage in, Garbage out),所以約束條件排程的順利推行,相當依賴 IT 與 OT 系統間的資料同步率。企業在導入 FCS 前,必須先執行數據治理(Data Governance),確保模具壽命、機台 OEE 與物料庫存數據能在系統間即時流轉,否則多重約束的計算結果將失去準確的判斷。
02
約束條件排程同時鎖定 3 大資源
有限產能排程之所以被稱為「高精度的排程」,核心在於它採用了約束條件排程(Constraint-Based Scheduling) 邏輯。 FCS 在進行生產排程時,不只計算「機台有沒有空」,而是同時對設備、模治具與物料三大資源進行連鎖檢核。透過這三大限制的演算邏輯,能防止出現「機台有空卻沒有模具可用」或「模具機台齊備卻欠料」的停工待料事件,確保每一道工序開工時皆具備 100% 的完備要素。
約束條件排程 3 大關鍵資源:
資源限制類型 | 限制內容與鎖定邏輯 | 排程防護對策 |
|---|---|---|
設備與工時限制 | 機台額定產能、保養時段、換線Setup時間限制 | 嚴禁時間軸上排程超載,精確計算 Setup Time |
模治具與載具限制 | 高階模具數量、夾具壽命、治具保養與派用狀態 | 將模治具視為與機台同等重要的「次要資源」連鎖扣減 |
物料限制 (MRP) | BOM 用料、採購進料時程 (ETA)、庫存可用量 (ATP) | 無可用物料 (ATP=0) 時,系統自動鎖定並延後該工序 |
設備產能與換線(Setup Time)約束:不只計算設備可用工時,更將同家族產品連續生產的換模、換線時間自動矩陣化計算,減少非生產運轉損耗。
模治具與專用輔具(Tooling Constraint)連鎖限制: 許多高階製造(例如. 沖壓、射出、封裝)的瓶頸往往在於模具而非機台。FCS 將模治具設定為獨立資源,無模具即不派工。
物料到位狀態(Material Availability)與 ERP/MRP 聯動限制: 結合 ERP 的可承諾庫存(ATP)與採購單預計到貨日(ETA),自動遮蔽缺料工單,防止「空放工單導致現場亂打件」。
當 FCS 排出來的計畫「太過嚴苛、無法執行」時,我們是否警覺到是因為 MES 中的模治具保養狀態與 ERP 的物料庫存數據準確率根本低於 80%?
演算法的上限取決於數據的品質(Garbage in, Garbage out),所以約束條件排程的順利推行,相當依賴 IT 與 OT 系統間的資料同步率。企業在導入 FCS 前,必須先執行數據治理(Data Governance),確保模具壽命、機台 OEE 與物料庫存數據能在系統間即時流轉,否則多重約束的計算結果將失去準確的判斷。
03
從傳統系統到 APS 有限產能排程
ERP、MRP 與 APS 之間的計算邏輯差異,是企業走向智慧製造相當重要的環節。傳統 MRP 誕生於資算力有限的年代,其計算假設全廠產能如同一隻「彈性無限的大汽球」,導致輸出的生產計畫與現場實況脫節。這同時也說明了「倒推無限產能」到「正推/逆推有限產能」的技術重要性。掌握 APS 利用高階演算法,能解決 MRP 無法應對的多工序、多資源衝突問題,讓排程結果落實至分鐘級的車間執行面。
ERP、MRP 無限產能與 APS 有限產能計算邏輯:
排程系統世代 | 產能假設模型 | 時間顆粒度 | 資源衝突處理機制 |
|---|---|---|---|
第一代: MRP / ERP | 無限產能 (Infinite) | 以「天」或「週」為單位 | 無法自動處理衝突,全靠生管人工手動調單 |
第二代: 簡單 FCS | 單一機台有限產能 | 以「小時」為單位 | 只能考慮機台時間,忽視物料與模具連鎖衝突 |
第三代: APS + AI | 多重資源有限產能 (APS) | 以「分鐘」為單位 | 基於啟發式/AI演算法,多目標全局最佳化解鎖 |
從無限產能假設(Infinite Capacity)跨越至有限產能實體限制: 傳統 MRP 假設機台一天可以運作 24 小時以上以吞下所有訂單;APS FCS 則以實際可用 OEE 為硬性上限進行塞單。
從粗粒度時間 buckets 演進至分鐘級甘特圖(Gantt Chart)排程: MRP 以「天」甚至「週」作為計畫單位,無法導引現場;APS 能將工序準確排定至特定機台的特定分鐘,並生成可執行的甘特圖。
從單向倒推(Backward Scheduling)演進至正逆向混合與局部重排演算法: 傳統 MRP 僅能從交期單向倒推開工日;APS 支援從當前時間正向模擬(Forward Scheduling)或雙向混合排程,算出真實完工的時間。
「花大錢買了 ERP,為什麼還要額外導入 APS 有限產能模組」
這是許多企業回提出來的問題,但更重要的,是我們具備足夠的數據證明 MRP 算出的虛假計畫嗎?還時每年持續造成了數千萬的過剩庫存與加班費浪費?系統定位的模糊是最大的資源浪費,ERP 擅長的是「財務結算與資產材料帳面管理(MRP)」,而 APS 才是專攻「現場時間與動態資源最佳化(FCS)」的工具。企業不應強求 ERP 去做精密的車間排程,而應建立「ERP 算需求、APS 算排程、MES 算執行」的智慧製造架構。
03
從傳統系統到 APS 有限產能排程
ERP、MRP 與 APS 之間的計算邏輯差異,是企業走向智慧製造相當重要的環節。傳統 MRP 誕生於資算力有限的年代,其計算假設全廠產能如同一隻「彈性無限的大汽球」,導致輸出的生產計畫與現場實況脫節。這同時也說明了「倒推無限產能」到「正推/逆推有限產能」的技術重要性。掌握 APS 利用高階演算法,能解決 MRP 無法應對的多工序、多資源衝突問題,讓排程結果落實至分鐘級的車間執行面。
ERP、MRP 無限產能與 APS 有限產能計算邏輯:
排程系統世代 | 產能假設模型 | 時間顆粒度 | 資源衝突處理機制 |
|---|---|---|---|
第一代: MRP / ERP | 無限產能 (Infinite) | 以「天」或「週」為單位 | 無法自動處理衝突,全靠生管人工手動調單 |
第二代: 簡單 FCS | 單一機台有限產能 | 以「小時」為單位 | 只能考慮機台時間,忽視物料與模具連鎖衝突 |
第三代: APS + AI | 多重資源有限產能 (APS) | 以「分鐘」為單位 | 基於啟發式/AI演算法,多目標全局最佳化解鎖 |
從無限產能假設(Infinite Capacity)跨越至有限產能實體限制: 傳統 MRP 假設機台一天可以運作 24 小時以上以吞下所有訂單;APS FCS 則以實際可用 OEE 為硬性上限進行塞單。
從粗粒度時間 buckets 演進至分鐘級甘特圖(Gantt Chart)排程: MRP 以「天」甚至「週」作為計畫單位,無法導引現場;APS 能將工序準確排定至特定機台的特定分鐘,並生成可執行的甘特圖。
從單向倒推(Backward Scheduling)演進至正逆向混合與局部重排演算法: 傳統 MRP 僅能從交期單向倒推開工日;APS 支援從當前時間正向模擬(Forward Scheduling)或雙向混合排程,算出真實完工的時間。
「花大錢買了 ERP,為什麼還要額外導入 APS 有限產能模組」
這是許多企業回提出來的問題,但更重要的,是我們具備足夠的數據證明 MRP 算出的虛假計畫嗎?還時每年持續造成了數千萬的過剩庫存與加班費浪費?系統定位的模糊是最大的資源浪費,ERP 擅長的是「財務結算與資產材料帳面管理(MRP)」,而 APS 才是專攻「現場時間與動態資源最佳化(FCS)」的工具。企業不應強求 ERP 去做精密的車間排程,而應建立「ERP 算需求、APS 算排程、MES 算執行」的智慧製造架構。
04
瓶頸管理在有限產能排程的機制
在有限產能排程的領域中,高階演算法並非對所有機台平等對待,而是結合了高德拉特(Eliyahu M. Goldratt)的限制理論(Theory of Constraints, TOC)。任何工廠的總產出,完全由產線上的「瓶頸(Bottleneck)」所決定。非瓶頸機台開得再快,也只是在製造 WIP 與廢料。所以掌握「鼓、緩衝、繩子(Drum-Buffer-Rope, DBR)」模型在 FCS 中的數學應用,並透過識別瓶頸、保護瓶頸與圍繞瓶頸進行生產節奏調控,能實現產出最大化。
鼓聲(Drum):以瓶頸設備的有限產能作為全廠排程主節拍。FCS 優先對全廠瓶頸站進行無限接近 100% 負荷的精密排程,瓶頸站的生產速度就是整座工廠的出貨節奏。
緩衝(Buffer):在瓶頸前建立時間與物料防護罩。 FCS 自動在瓶頸工站前方規劃準確的「時間緩衝(Time Buffer)」,確保前端任何非瓶頸站發生微小故障時,瓶頸站絕不停工待料。
繩子(Rope):限制前端工站的投料速度。 FCS 利用「繩子」機制拉緊投料口,前端工站投料速率嚴格與瓶頸站的消耗速率同步,絕不允許過早投料產生 WIP 堆積。
為了提升「非瓶頸設備的 OEE(稼動率)」而強行讓非瓶頸機台滿載運轉時,我們是否意識到這除了讓瓶頸前堆滿 WIP 之外,對全廠的總營業額「零貢獻」?
局部最佳化往往是全局最佳化的敵人,管理者必須打破「所有機台都必須 100% 運轉」的傳統迷思。透過 FCS 的瓶頸管理,企業應學會容許非瓶頸設備適度閒置(Idle),將所有的注意力與維護資源集中於保護瓶頸設備,這才是提升工廠 Overall Throughput(總吞吐量)的關鍵。
04
瓶頸管理在有限產能排程的機制
在有限產能排程的領域中,高階演算法並非對所有機台平等對待,而是結合了高德拉特(Eliyahu M. Goldratt)的限制理論(Theory of Constraints, TOC)。任何工廠的總產出,完全由產線上的「瓶頸(Bottleneck)」所決定。非瓶頸機台開得再快,也只是在製造 WIP 與廢料。所以掌握「鼓、緩衝、繩子(Drum-Buffer-Rope, DBR)」模型在 FCS 中的數學應用,並透過識別瓶頸、保護瓶頸與圍繞瓶頸進行生產節奏調控,能實現產出最大化。
鼓聲(Drum):以瓶頸設備的有限產能作為全廠排程主節拍。FCS 優先對全廠瓶頸站進行無限接近 100% 負荷的精密排程,瓶頸站的生產速度就是整座工廠的出貨節奏。
緩衝(Buffer):在瓶頸前建立時間與物料防護罩。 FCS 自動在瓶頸工站前方規劃準確的「時間緩衝(Time Buffer)」,確保前端任何非瓶頸站發生微小故障時,瓶頸站絕不停工待料。
繩子(Rope):限制前端工站的投料速度。 FCS 利用「繩子」機制拉緊投料口,前端工站投料速率嚴格與瓶頸站的消耗速率同步,絕不允許過早投料產生 WIP 堆積。
為了提升「非瓶頸設備的 OEE(稼動率)」而強行讓非瓶頸機台滿載運轉時,我們是否意識到這除了讓瓶頸前堆滿 WIP 之外,對全廠的總營業額「零貢獻」?
局部最佳化往往是全局最佳化的敵人,管理者必須打破「所有機台都必須 100% 運轉」的傳統迷思。透過 FCS 的瓶頸管理,企業應學會容許非瓶頸設備適度閒置(Idle),將所有的注意力與維護資源集中於保護瓶頸設備,這才是提升工廠 Overall Throughput(總吞吐量)的關鍵。
05
急單插單與突發停機的 3 大機制
現場唯一不變的就是「變化」,急單插單、客戶改單、原料延遲到貨或機台突發故障,是生管每天面臨的狀況。傳統人工排程在面對急單時,往往只能採取「粗暴插單」,導致其他幾十張訂單交期集體失控。如今,有限產能排程如何透過「動態重排程(Dynamic Re-scheduling)」技術,在幾秒鐘內重新構建全局平衡。而 FCS 能在維持產能限制的前提下,評估插單的最小代價,提供決策者透明的排程影響評估。
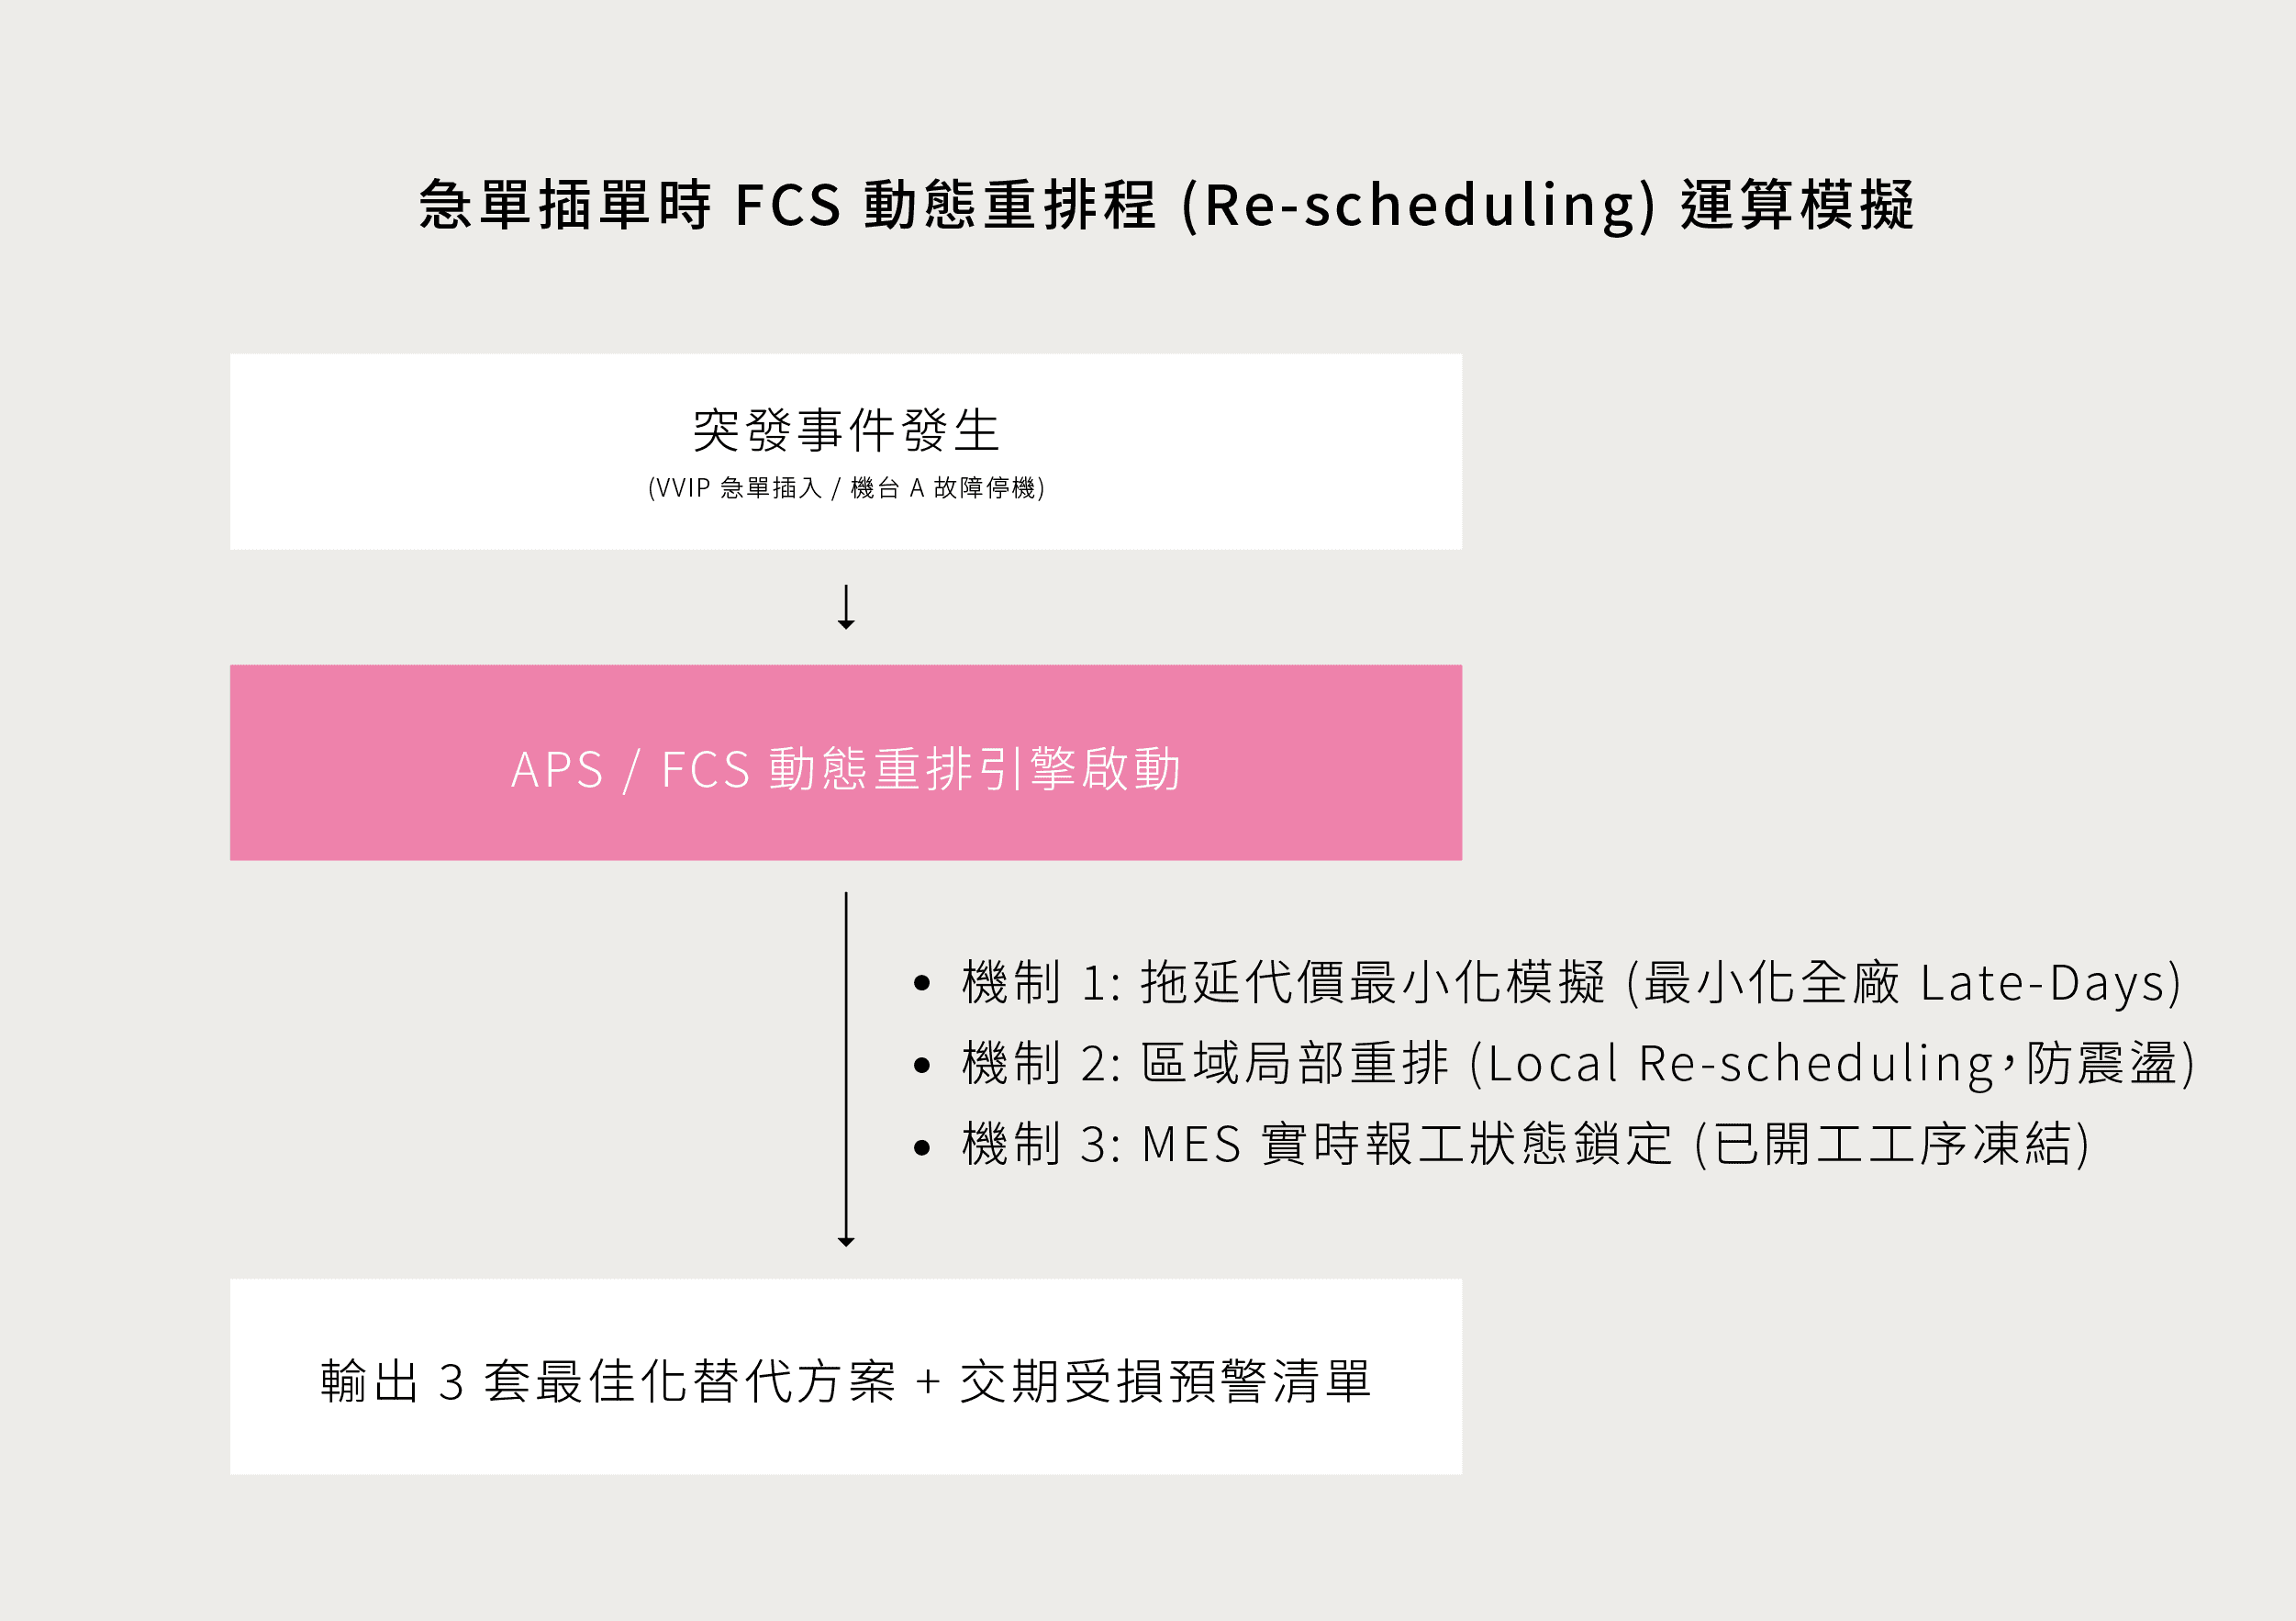
已開工工序凍結(WIP Freezing)與增量排程: 重排程時,FCS 自動透過 MES 數據鎖定「車間已在機台上加工」的工序,僅對未開工的後續工序進行重新置換,防止現場混亂。
多目標最佳化衝擊評估(Impact Analysis): 當插入急單時,FCS 自動模擬並計算「插入此單將導致哪幾張現有訂單延遲多久」,並將違約金與利潤損益量化呈報給營運高層。
局部重排(Local Re-scheduling)防止全廠排程大震盪: 演算法優先採用局部影響最小化邏輯,僅調動受影響工站附近的訂單順序,避免因為一張急單而翻轉整座工廠未來一個月的作業計畫。
當業務部門頻繁喊出「這張是 VVIP 急單必須立刻插入」時,我們是否能拿得出 FCS 產出的「插單影響評估報告」,用數據告訴業務「插這單將導致另外三家老客戶延遲交期 3 天」?
數據是跨部門溝通的語言,急單插單不應是業務與生管之間的喊價與推責。透過 FCS 的模擬能力,企業可以建立「急單插單定價與決策機制」。將因為插單造成的其他訂單延遲損失量化為成本,由高層或業務部門根據利潤綜合評估是否接受急單,實現理性經營。
05
急單插單與突發停機的 3 大機制
現場唯一不變的就是「變化」,急單插單、客戶改單、原料延遲到貨或機台突發故障,是生管每天面臨的狀況。傳統人工排程在面對急單時,往往只能採取「粗暴插單」,導致其他幾十張訂單交期集體失控。如今,有限產能排程如何透過「動態重排程(Dynamic Re-scheduling)」技術,在幾秒鐘內重新構建全局平衡。而 FCS 能在維持產能限制的前提下,評估插單的最小代價,提供決策者透明的排程影響評估。
已開工工序凍結(WIP Freezing)與增量排程: 重排程時,FCS 自動透過 MES 數據鎖定「車間已在機台上加工」的工序,僅對未開工的後續工序進行重新置換,防止現場混亂。
多目標最佳化衝擊評估(Impact Analysis): 當插入急單時,FCS 自動模擬並計算「插入此單將導致哪幾張現有訂單延遲多久」,並將違約金與利潤損益量化呈報給營運高層。
局部重排(Local Re-scheduling)防止全廠排程大震盪: 演算法優先採用局部影響最小化邏輯,僅調動受影響工站附近的訂單順序,避免因為一張急單而翻轉整座工廠未來一個月的作業計畫。
當業務部門頻繁喊出「這張是 VVIP 急單必須立刻插入」時,我們是否能拿得出 FCS 產出的「插單影響評估報告」,用數據告訴業務「插這單將導致另外三家老客戶延遲交期 3 天」?
數據是跨部門溝通的語言,急單插單不應是業務與生管之間的喊價與推責。透過 FCS 的模擬能力,企業可以建立「急單插單定價與決策機制」。將因為插單造成的其他訂單延遲損失量化為成本,由高層或業務部門根據利潤綜合評估是否接受急單,實現理性經營。
06
無限產能排程與有限產能排程
在決定是否投資 APS 有限產能排程系統時,必須進行嚴謹的商業投資回報(ROI)評估。這包含了「WIP 水準」、「交期達成率」、「生管人力耗費」與「系統導入門檻」的架構化對比。透過這四個架構,能協助決策層明確辨識,繼續沿用傳統 MRP 無限產能排程的「隱性營運風險」,與升級至 FCS 有限產能排程所帶來的「實質財務回報」。
無限產能排程與有限產能排程 4 大營運對焦:
維度 | 無限產能排程 (ERP / MRP 傳統模式) | 有限產能排程 (APS / FCS 智慧模式) |
|---|---|---|
WIP 與庫存 | 庫存高,半成品常年堆積於車間瓶頸站 | WIP 與庫存壓降 20% ~ 40%,資金週轉率飆升 |
交期承諾 (CTP) | 憑經驗盲目承諾,交期達成率低 (60% ~ 70%) | 準確預測真實 Lead Time,交期達成率 > 95% |
生管溝通成本 | 生管天天跑現場救火、人工手動排 Gantt 圖 | 系統自動排程與重排,生管專注例外管理 (OOC) |
系統導入 | 門檻 門檻低,ERP 內建,但數據與現場脫節 | 門檻較高,需要高品質 MES/OT 數據與 BOM 支持 |
在製品(WIP)與資金週轉效益: 無限產能排程導致 WIP 居高不下;FCS 透過限制投料,直接將 WIP 水準與營運資金佔用降低 20% ~ 40%。
訂單交期達成率(On-Time Delivery, OTD): MRP 經常因現場卡料或機台塞車而跳票;FCS 精準考量約束條件,使 OTD 穩定提升至 95% 以上的高水準。
生管(PPC)管理效率與救火成本: MRP 模式下生管 80% 的時間在調解現場衝突與改 Excel 表;FCS 自動排程將生管解放至專注於「異常預警與戰略規劃」。
系統實施成本與資料成熟度需求: MRP 只需要基本的 BOM 與主生產計畫(MPS);FCS 則要求準確的工時(Standard Hour)、換線矩陣與 MES 現場數據。
APS 有限產能系統的軟體授權與導入費用過高的反面,是因為 MRP 計畫失真導致每年付出的高額空運救急費與客戶罰款。
無形的浪費才是最昂貴的成本,評估 FCS 系統的 ROI 不能只看軟體購置費用。企業應從「營運資金 freeing up(釋放積壓庫存資金)」、「加班費節省」與「客戶滿意度提升(減少違約金)」等綜合財務指標進行評估,才能看出 FCS 所帶來的強大槓桿效益。
06
無限產能排程與有限產能排程
在決定是否投資 APS 有限產能排程系統時,必須進行嚴謹的商業投資回報(ROI)評估。這包含了「WIP 水準」、「交期達成率」、「生管人力耗費」與「系統導入門檻」的架構化對比。透過這四個架構,能協助決策層明確辨識,繼續沿用傳統 MRP 無限產能排程的「隱性營運風險」,與升級至 FCS 有限產能排程所帶來的「實質財務回報」。
無限產能排程與有限產能排程 4 大營運對焦:
維度 | 無限產能排程 (ERP / MRP 傳統模式) | 有限產能排程 (APS / FCS 智慧模式) |
|---|---|---|
WIP 與庫存 | 庫存高,半成品常年堆積於車間瓶頸站 | WIP 與庫存壓降 20% ~ 40%,資金週轉率飆升 |
交期承諾 (CTP) | 憑經驗盲目承諾,交期達成率低 (60% ~ 70%) | 準確預測真實 Lead Time,交期達成率 > 95% |
生管溝通成本 | 生管天天跑現場救火、人工手動排 Gantt 圖 | 系統自動排程與重排,生管專注例外管理 (OOC) |
系統導入 | 門檻 門檻低,ERP 內建,但數據與現場脫節 | 門檻較高,需要高品質 MES/OT 數據與 BOM 支持 |
在製品(WIP)與資金週轉效益: 無限產能排程導致 WIP 居高不下;FCS 透過限制投料,直接將 WIP 水準與營運資金佔用降低 20% ~ 40%。
訂單交期達成率(On-Time Delivery, OTD): MRP 經常因現場卡料或機台塞車而跳票;FCS 精準考量約束條件,使 OTD 穩定提升至 95% 以上的高水準。
生管(PPC)管理效率與救火成本: MRP 模式下生管 80% 的時間在調解現場衝突與改 Excel 表;FCS 自動排程將生管解放至專注於「異常預警與戰略規劃」。
系統實施成本與資料成熟度需求: MRP 只需要基本的 BOM 與主生產計畫(MPS);FCS 則要求準確的工時(Standard Hour)、換線矩陣與 MES 現場數據。
APS 有限產能系統的軟體授權與導入費用過高的反面,是因為 MRP 計畫失真導致每年付出的高額空運救急費與客戶罰款。
無形的浪費才是最昂貴的成本,評估 FCS 系統的 ROI 不能只看軟體購置費用。企業應從「營運資金 freeing up(釋放積壓庫存資金)」、「加班費節省」與「客戶滿意度提升(減少違約金)」等綜合財務指標進行評估,才能看出 FCS 所帶來的強大槓桿效益。
07
建構有限產能排程的 5 階段
有限產能排程不是「買了軟體、按下安裝鈕就能運作」的過程,我們整理出 5 階段數據與系統整合路徑(Implementation Roadmap) ,確保 FCS 成功上線。FCS 是一座數位橋樑,它需要上游 ERP 提供準確的訂單與 BOM,下游 MES 提供即時的機台狀態與報工進度。任何一個階段的數據斷層,都會導致排程結果偏離現實。
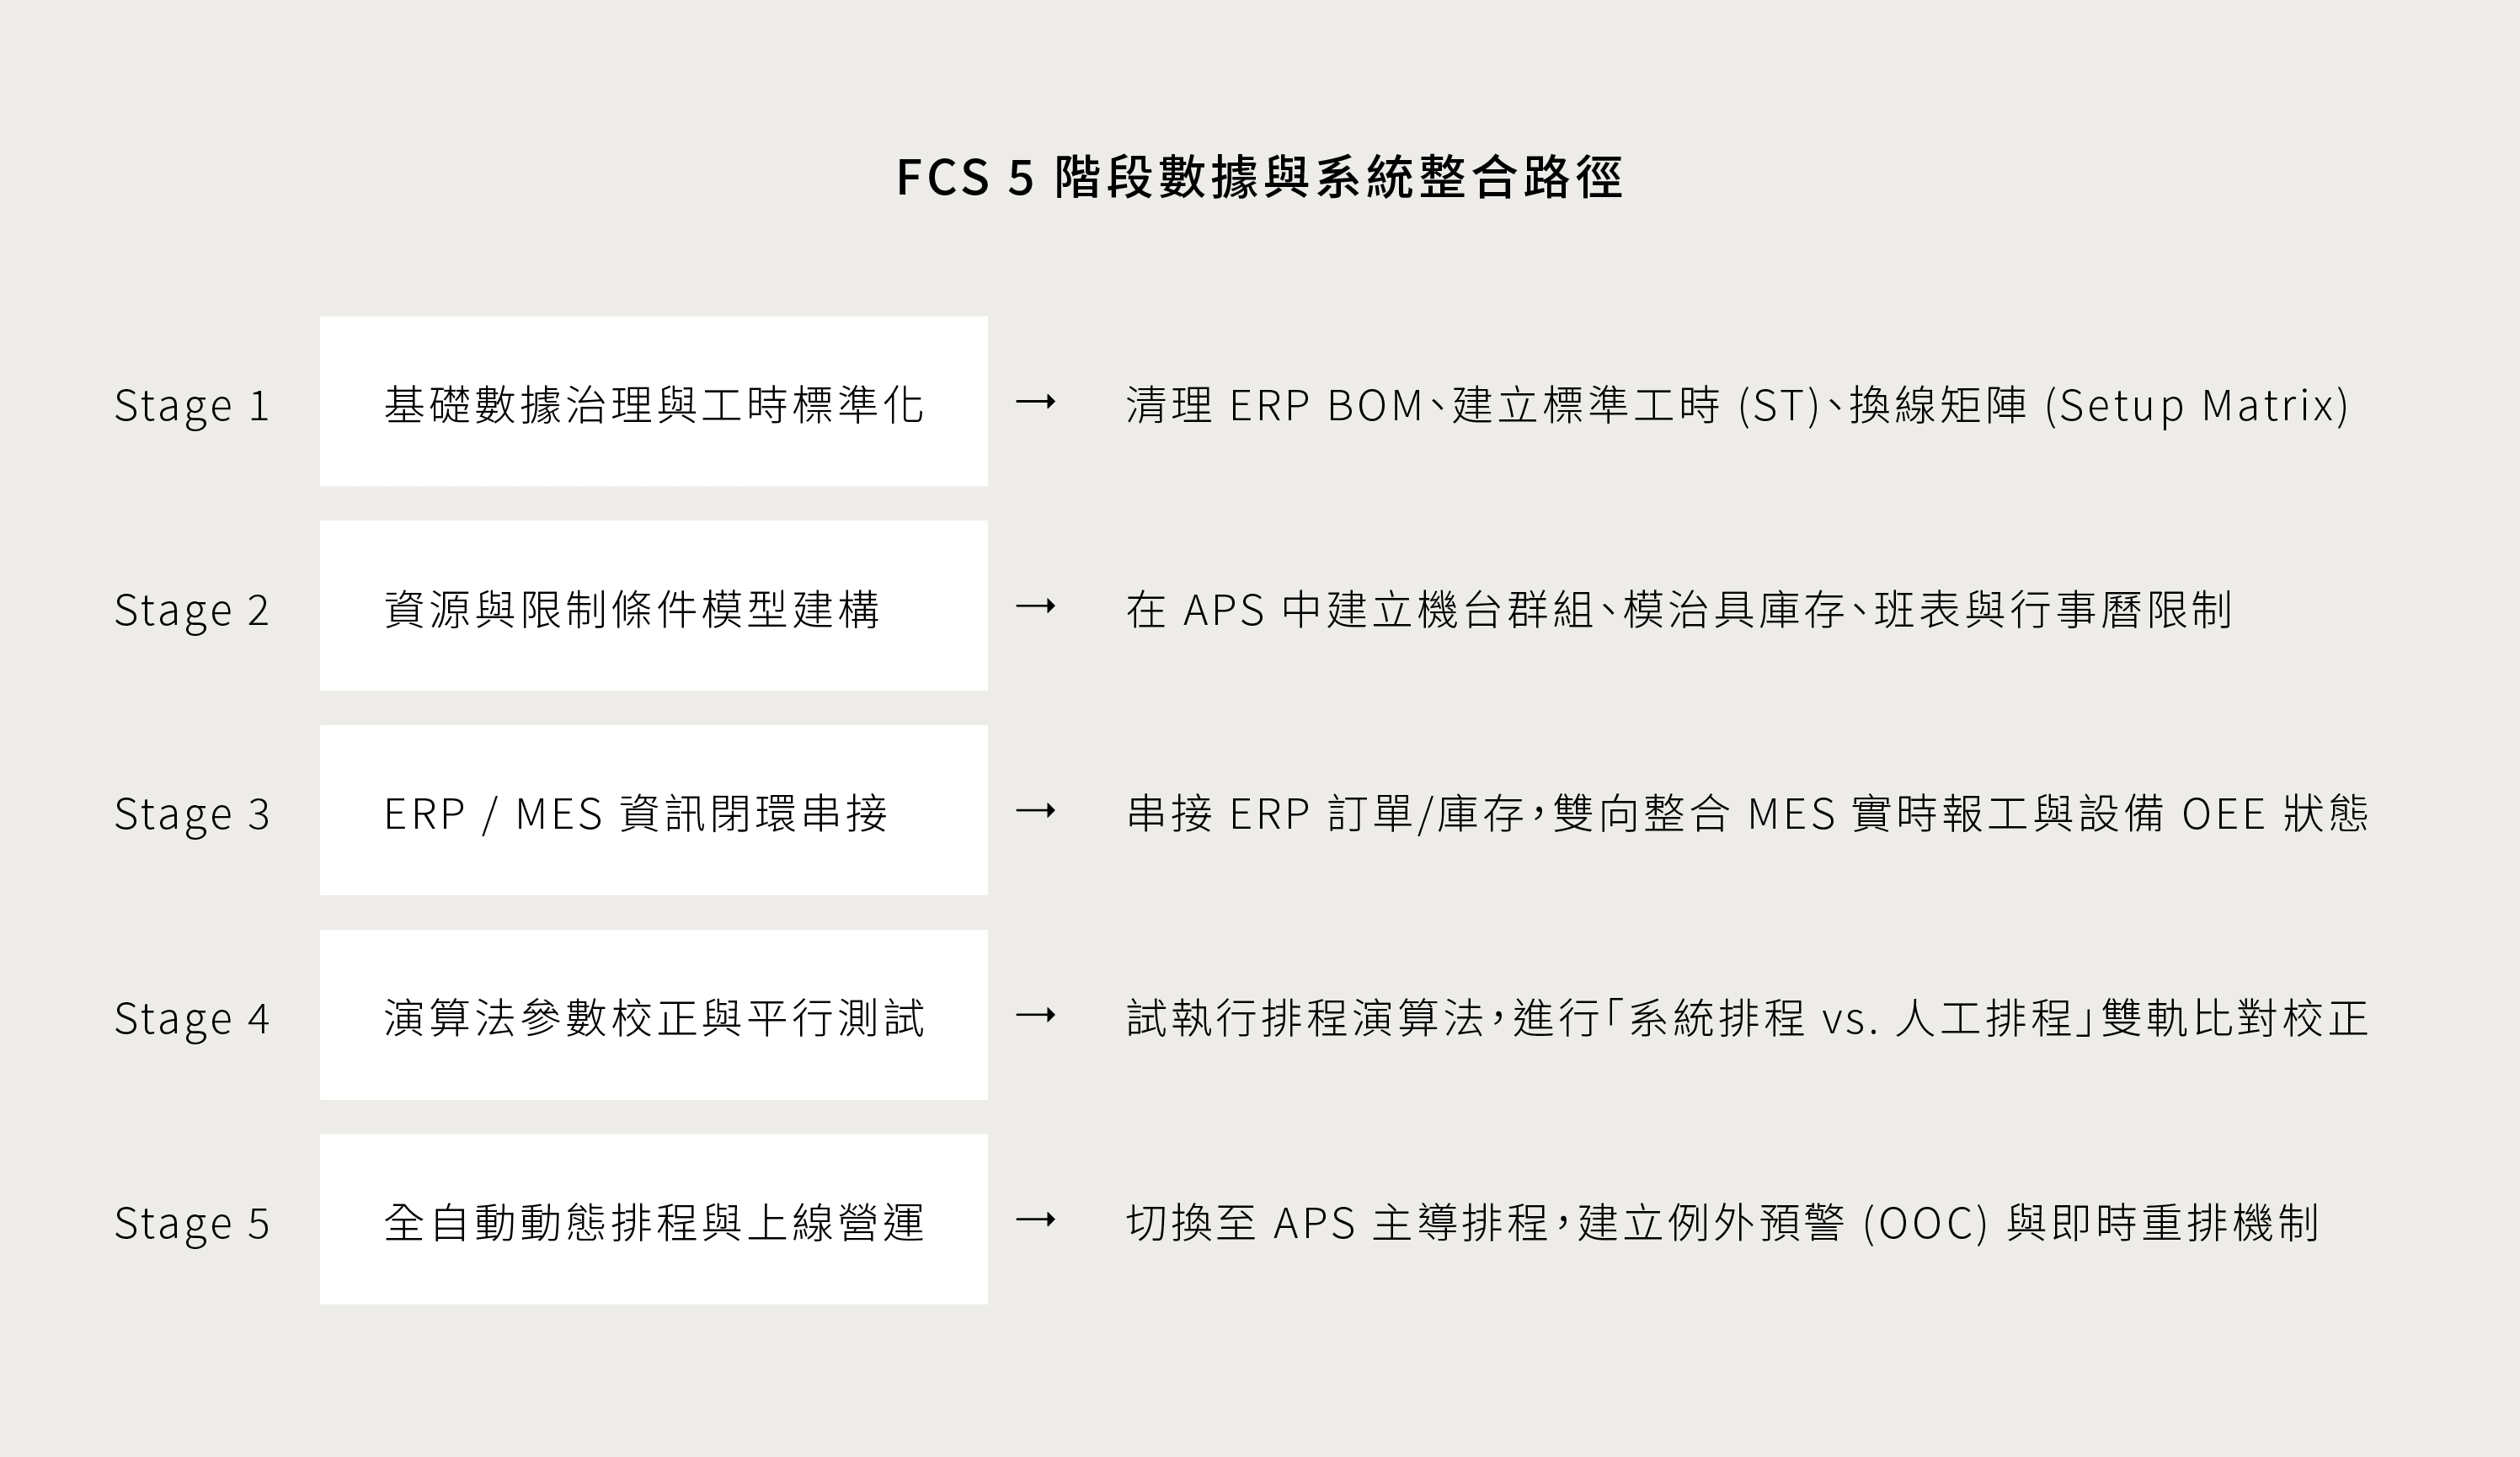
第一階段:基礎數據清理與標準工時(Standard Hour)校正。 徹底清理 ERP 中的產品結構(BOM)、工序路由(Routing)與機台標準加工工時,確保數據真實度 > 95%。
第二階段:資源約束模型化與換線矩陣(Setup Matrix)建立。在 APS 中建立機台、人力與模治具的對應關係,並輸入不同產品切換時所需的洗線、換模時間矩陣。
第三階段:ERP 需求端與 MES 執行端雙向 API 整合。建立資訊閉環(Closed-loop),ERP 實時推送訂單與到貨資訊,MES 實時回傳機台報工、停機與品質異常。
第四階段:啟發式演算法(Heuristics)調校與雙軌平行測試(Parallel Run)。 將歷史訂單輸入 FCS 進行排程模擬,與經驗生管的手工排程進行「產出量與 Lead Time」比對驗證。
第五階段:全面上線營運與例外管理(Management by Exception)。 系統正式接管排程,生管轉型為監視 APS 預警訊號(例如. 欠料預警、交期逾期預警)的例外管理者。
當系統在第四階段雙軌測試、排出來的計畫被現場廠長質疑「根本不符合現場習慣」時,我們是否能檢討「是現場習慣有問題(隨意換單),還是系統參數設定不夠精準」?
導入 FCS 往往會撕開現場管理不規範的傷口,FCS 上線不僅是 IT 專案,更是一場「現場秩序的重塑工程」。企業高層必須給予導入團隊足夠的授權,導正現場工人「私自換單生產」或「不按 MES 報工」的狀況,才能讓高精度的排程演算法落實為現場的執行力。
07
建構有限產能排程的 5 階段
有限產能排程不是「買了軟體、按下安裝鈕就能運作」的過程,我們整理出 5 階段數據與系統整合路徑(Implementation Roadmap) ,確保 FCS 成功上線。FCS 是一座數位橋樑,它需要上游 ERP 提供準確的訂單與 BOM,下游 MES 提供即時的機台狀態與報工進度。任何一個階段的數據斷層,都會導致排程結果偏離現實。
第一階段:基礎數據清理與標準工時(Standard Hour)校正。 徹底清理 ERP 中的產品結構(BOM)、工序路由(Routing)與機台標準加工工時,確保數據真實度 > 95%。
第二階段:資源約束模型化與換線矩陣(Setup Matrix)建立。在 APS 中建立機台、人力與模治具的對應關係,並輸入不同產品切換時所需的洗線、換模時間矩陣。
第三階段:ERP 需求端與 MES 執行端雙向 API 整合。建立資訊閉環(Closed-loop),ERP 實時推送訂單與到貨資訊,MES 實時回傳機台報工、停機與品質異常。
第四階段:啟發式演算法(Heuristics)調校與雙軌平行測試(Parallel Run)。 將歷史訂單輸入 FCS 進行排程模擬,與經驗生管的手工排程進行「產出量與 Lead Time」比對驗證。
第五階段:全面上線營運與例外管理(Management by Exception)。 系統正式接管排程,生管轉型為監視 APS 預警訊號(例如. 欠料預警、交期逾期預警)的例外管理者。
當系統在第四階段雙軌測試、排出來的計畫被現場廠長質疑「根本不符合現場習慣」時,我們是否能檢討「是現場習慣有問題(隨意換單),還是系統參數設定不夠精準」?
導入 FCS 往往會撕開現場管理不規範的傷口,FCS 上線不僅是 IT 專案,更是一場「現場秩序的重塑工程」。企業高層必須給予導入團隊足夠的授權,導正現場工人「私自換單生產」或「不按 MES 報工」的狀況,才能讓高精度的排程演算法落實為現場的執行力。
08
AI 技術下的有限產能排程應用
進入智慧製造時代,傳統基於固定規則(Rule-based)的有限產能排程正在被 AI 深度學習、強化學習(Reinforcement Learning)與基因演算法(Genetic Algorithm) 推進,是打造「自適應智慧工廠(Autonomous Factory)」的核心技術。傳統 FCS 在面對數萬道工序與上百種限制時,算力可能會陷入組合爆炸;而 AI 能即時搜尋出全局最佳解,實現真正意義上的「動態自適應排程」。
基因演算法與強化學習搜尋全局最佳解(AI-driven Optimization): 在面對千萬種排程組合時,AI 能在幾秒內以「最小化交期延誤」與「最大化設備利用率」為目標,產出最佳甘特圖。
AI 預測性維護(PdM)與產能動態扣減: 結合 IoT 感測器與 AI,當預測到某機台即將在 4 小時內故障時,FCS 自動將該機台可用產能歸零,並將後續工序轉移。
動態標準工時(Dynamic Standard Time)自我學習修正: MES 收集數萬筆真實報工數據後,AI 自動比對「系統標準工時與實際工時」的偏差,自動修正 APS 排程參數。
AI 急單智慧插單策略最佳化(Smart Interruption Strategy): AI 自動評估數百種插單組合,找出「既能滿足急單交期,又對其他老客戶影響最小」的準確插單路徑。
當我們的 AI 排程引擎自動產出了一套「看似不符合常理、但全局效益最高」的排程甘特圖時,我們的生管與現場主管是否有信心與機制去信任並執行 AI 的決策?
人機信任是 AI 落地最後的關鍵,AI 排程的推行必須兼顧「可解釋性(Explainable AI)」。AI 系統不僅要給出排程結果,還必須向生管人員展示「為什麼這麼排」的背後邏輯(例如:為了避免一次長達 2 小時的換線洗槽)。透過建立人機協同決策機制,才能讓 AI 成為生管人員最得力的智慧助手。
08
AI 技術下的有限產能排程應用
進入智慧製造時代,傳統基於固定規則(Rule-based)的有限產能排程正在被 AI 深度學習、強化學習(Reinforcement Learning)與基因演算法(Genetic Algorithm) 推進,是打造「自適應智慧工廠(Autonomous Factory)」的核心技術。傳統 FCS 在面對數萬道工序與上百種限制時,算力可能會陷入組合爆炸;而 AI 能即時搜尋出全局最佳解,實現真正意義上的「動態自適應排程」。
基因演算法與強化學習搜尋全局最佳解(AI-driven Optimization): 在面對千萬種排程組合時,AI 能在幾秒內以「最小化交期延誤」與「最大化設備利用率」為目標,產出最佳甘特圖。
AI 預測性維護(PdM)與產能動態扣減: 結合 IoT 感測器與 AI,當預測到某機台即將在 4 小時內故障時,FCS 自動將該機台可用產能歸零,並將後續工序轉移。
動態標準工時(Dynamic Standard Time)自我學習修正: MES 收集數萬筆真實報工數據後,AI 自動比對「系統標準工時與實際工時」的偏差,自動修正 APS 排程參數。
AI 急單智慧插單策略最佳化(Smart Interruption Strategy): AI 自動評估數百種插單組合,找出「既能滿足急單交期,又對其他老客戶影響最小」的準確插單路徑。
當我們的 AI 排程引擎自動產出了一套「看似不符合常理、但全局效益最高」的排程甘特圖時,我們的生管與現場主管是否有信心與機制去信任並執行 AI 的決策?
人機信任是 AI 落地最後的關鍵,AI 排程的推行必須兼顧「可解釋性(Explainable AI)」。AI 系統不僅要給出排程結果,還必須向生管人員展示「為什麼這麼排」的背後邏輯(例如:為了避免一次長達 2 小時的換線洗槽)。透過建立人機協同決策機制,才能讓 AI 成為生管人員最得力的智慧助手。
09
解決「急單插單導致產線癱瘓」
在許多多品種小批量(HIGH-MIX LOW-VOLUME)的製造企業中,「急單插單」是破壞生產秩序、引發 WIP 上升與 Lead Time 增加 的痛點。對於資深生管主管、廠長與營運總監而言,建立一套基於有限產能排程的急單插單機制,是解決混亂產線的關鍵。急單不應該是「現場誰大聲就先做誰的單」,而必須經過系統化的產能預留、衝擊模擬與動態微調。學習這四階段防護機制,機能幫助企業在維持業務彈性的同時,保護生產線的穩定運轉。
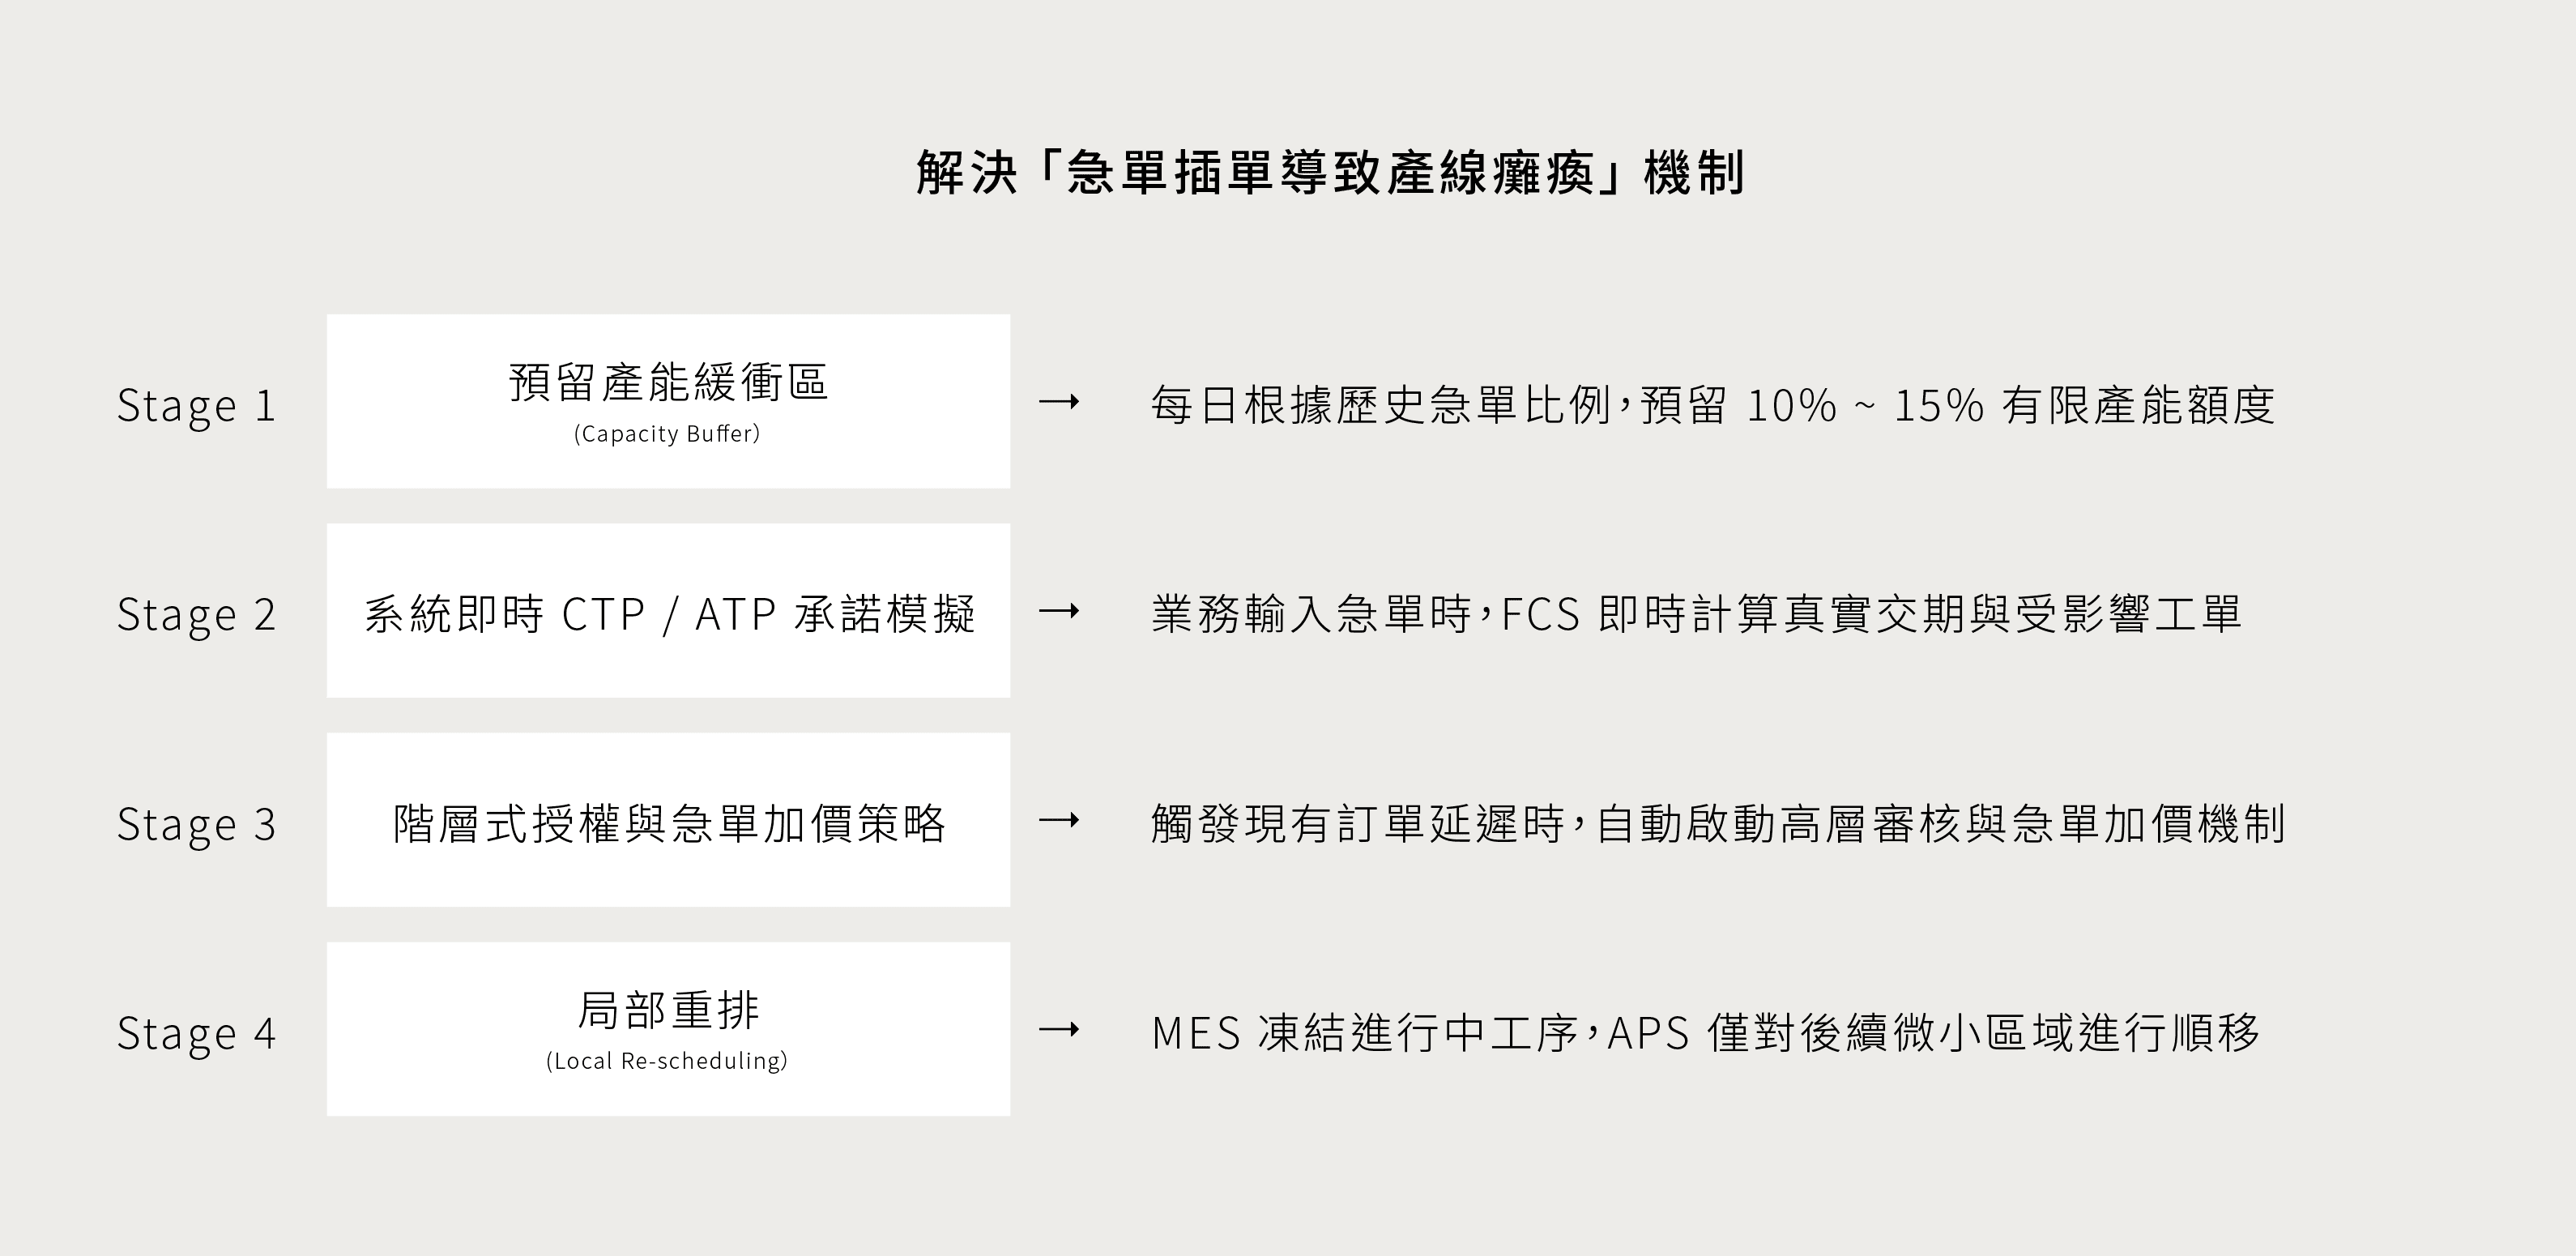
第一階段:策略性產能緩衝(Capacity Buffer)規劃。 在 FCS 系統中,不將機台排至 100% 滿載,而是根據歷史急單規律預留 10% ~ 15% 的時間緩衝,專門吸納突發訂單。
第二階段:即時可承諾交期模擬(Real-time CTP Simulation)。 業務在接單當下,透過 APS 連線執行模擬,即時獲得「不破壞現有計畫下的最快交期」或「插單後其他訂單的延遲清單」。
第三階段:經濟價值評估與階層授權(Economic Threshold Approval)。 若急單將導致其他訂單延遲,系統自動計算違約成本;唯有急單利潤高於潛在違約金時,才允許高層簽核插單。
第四階段:MES 與 APS 聯動的無震盪局部重排。 確定插單後,系統僅對受影響的工站進行小範圍的順移與替換,禁止對全廠進行全局重排,保護現場作業的連續性。
當業務團隊抱怨「預留產能緩衝區是在浪費機台稼動率」時,是否有數據向業務證明「不留緩衝區導致的頻繁插單與換線損耗,讓全廠實際產出損失了 30%」?
彈性是有代價的,但無序的彈性代價更高,企業應將「急單防護」提升至公司營運策略的高度。透過 FCS 系統的數據支援,業務團隊可以向客戶推出「標準交期(免費)」與「加急交期(收取急單服務費)」的差異化服務,將急單帶來的生產干擾轉化為企業的高利潤來源。
09
解決「急單插單導致產線癱瘓」
在許多多品種小批量(HIGH-MIX LOW-VOLUME)的製造企業中,「急單插單」是破壞生產秩序、引發 WIP 上升與 Lead Time 增加 的痛點。對於資深生管主管、廠長與營運總監而言,建立一套基於有限產能排程的急單插單機制,是解決混亂產線的關鍵。急單不應該是「現場誰大聲就先做誰的單」,而必須經過系統化的產能預留、衝擊模擬與動態微調。學習這四階段防護機制,機能幫助企業在維持業務彈性的同時,保護生產線的穩定運轉。
第一階段:策略性產能緩衝(Capacity Buffer)規劃。 在 FCS 系統中,不將機台排至 100% 滿載,而是根據歷史急單規律預留 10% ~ 15% 的時間緩衝,專門吸納突發訂單。
第二階段:即時可承諾交期模擬(Real-time CTP Simulation)。 業務在接單當下,透過 APS 連線執行模擬,即時獲得「不破壞現有計畫下的最快交期」或「插單後其他訂單的延遲清單」。
第三階段:經濟價值評估與階層授權(Economic Threshold Approval)。 若急單將導致其他訂單延遲,系統自動計算違約成本;唯有急單利潤高於潛在違約金時,才允許高層簽核插單。
第四階段:MES 與 APS 聯動的無震盪局部重排。 確定插單後,系統僅對受影響的工站進行小範圍的順移與替換,禁止對全廠進行全局重排,保護現場作業的連續性。
當業務團隊抱怨「預留產能緩衝區是在浪費機台稼動率」時,是否有數據向業務證明「不留緩衝區導致的頻繁插單與換線損耗,讓全廠實際產出損失了 30%」?
彈性是有代價的,但無序的彈性代價更高,企業應將「急單防護」提升至公司營運策略的高度。透過 FCS 系統的數據支援,業務團隊可以向客戶推出「標準交期(免費)」與「加急交期(收取急單服務費)」的差異化服務,將急單帶來的生產干擾轉化為企業的高利潤來源。
10
有限產能排程的 4 階段轉型路徑
對於許多傳統製造企業而言,面對複雜的有限產能排程技術,我們不鼓勵一步到位。對於數位轉型團隊、企業二代接班人與製造營運高層而言,制定一套可行性高、風險可控的 4 階段數位轉型路徑(Digital Transformation Roadmap) 是確保轉型成功的關鍵。從最基礎的現場可視化,到有限產能模擬,再到全自動自適應排程,每一個階段都為下一個階段累積數據養分。
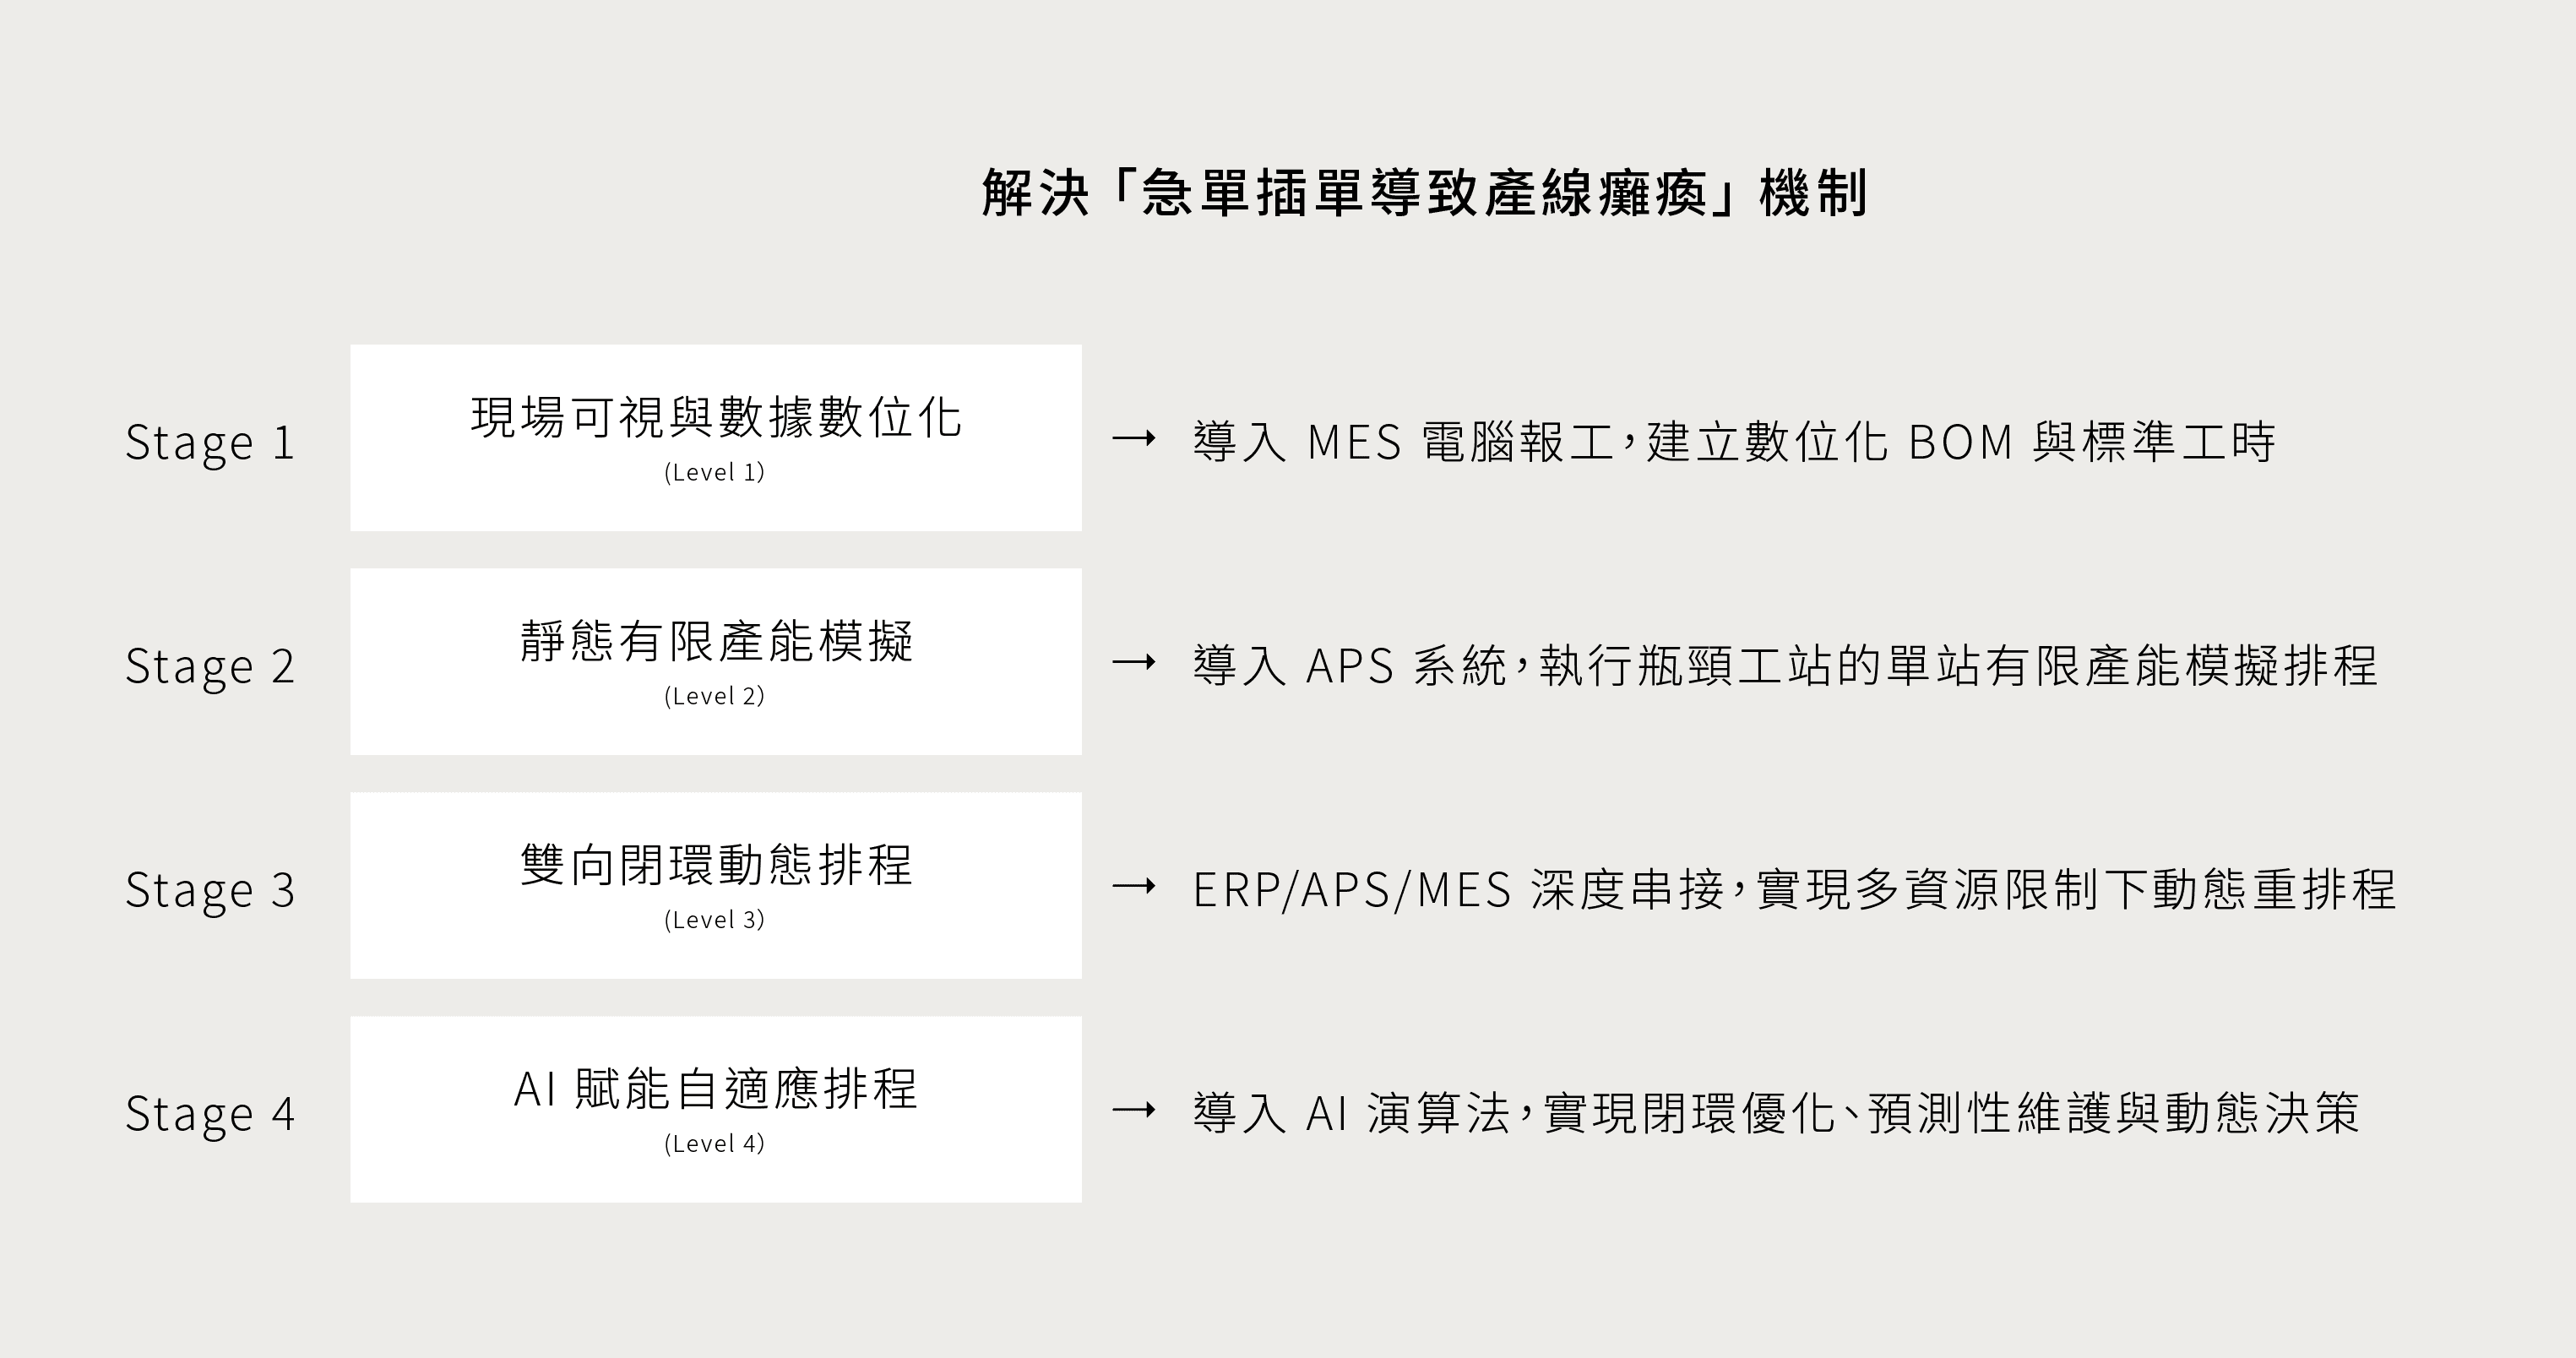
階段一:現場可視與數據數位化期(Level 1 - Digitization)。 普及 MES 電腦或平板報工,淘汰紙本工單。清理並標準化 ERP 中的 BOM 與工序 Routing,確保數據可信。
階段二:瓶頸工站有限產能模擬期(Level 2 - Pilot Simulation)。 不求全廠一次上線,優先選定工廠中最混亂的「瓶頸工段」試行 APS 有限產能排程,驗證演算法效益。
階段三:全廠雙向閉環動態排程期(Level 3 - Closed-Loop Integration)。 將 APS 全面擴展至全廠所有工站,並與 ERP 訂單及 MES 現場報工即時雙向串接,實現動態重排程。
階段四:AI 賦能與自適應營運期(Level 4 - Autonomous Excellence)。 結合 AI 演算法、IoT 感測器與數位雙生技術,讓系統具備預測性維護、動態工時修正與自動化急單處置能力。
當我們評估自家的工廠目前連 Level 1 的 MES 電腦報工都做不到、工人還在用紙本寫日報表時,是否應該先腳踏實地把現場數據自動化做好,而不是急著去採購高階的 AI APS 軟體?
我們必須很老實的說,數位轉型沒有捷徑,有限產能排程的本質是「用準確的數據代替主觀的猜測」。企業應堅持「先僵化、後優化、再固化」的轉型原則。先建立起嚴謹的現場報工紀律與標準工時體系,再讓 APS 系統介入排程,才能發揮有限產能排程的最高價值,帶領工廠邁向高效、低庫存、高交期達成率的智慧製造新時代。
10
有限產能排程的 4 階段轉型路徑
對於許多傳統製造企業而言,面對複雜的有限產能排程技術,我們不鼓勵一步到位。對於數位轉型團隊、企業二代接班人與製造營運高層而言,制定一套可行性高、風險可控的 4 階段數位轉型路徑(Digital Transformation Roadmap) 是確保轉型成功的關鍵。從最基礎的現場可視化,到有限產能模擬,再到全自動自適應排程,每一個階段都為下一個階段累積數據養分。
階段一:現場可視與數據數位化期(Level 1 - Digitization)。 普及 MES 電腦或平板報工,淘汰紙本工單。清理並標準化 ERP 中的 BOM 與工序 Routing,確保數據可信。
階段二:瓶頸工站有限產能模擬期(Level 2 - Pilot Simulation)。 不求全廠一次上線,優先選定工廠中最混亂的「瓶頸工段」試行 APS 有限產能排程,驗證演算法效益。
階段三:全廠雙向閉環動態排程期(Level 3 - Closed-Loop Integration)。 將 APS 全面擴展至全廠所有工站,並與 ERP 訂單及 MES 現場報工即時雙向串接,實現動態重排程。
階段四:AI 賦能與自適應營運期(Level 4 - Autonomous Excellence)。 結合 AI 演算法、IoT 感測器與數位雙生技術,讓系統具備預測性維護、動態工時修正與自動化急單處置能力。
當我們評估自家的工廠目前連 Level 1 的 MES 電腦報工都做不到、工人還在用紙本寫日報表時,是否應該先腳踏實地把現場數據自動化做好,而不是急著去採購高階的 AI APS 軟體?
我們必須很老實的說,數位轉型沒有捷徑,有限產能排程的本質是「用準確的數據代替主觀的猜測」。企業應堅持「先僵化、後優化、再固化」的轉型原則。先建立起嚴謹的現場報工紀律與標準工時體系,再讓 APS 系統介入排程,才能發揮有限產能排程的最高價值,帶領工廠邁向高效、低庫存、高交期達成率的智慧製造新時代。
分享文章
製造問與答
製造問與答
01
突發狀況發生時,FCS 系統能否在數分鐘內完成動態重排?
我們會將標準訂在「Memory-based 記憶體內演算法」與「 Event-Driven 增量排程機制」。傳統全廠重排耗時數小時。如今, FCS 採用記憶體內計算與增量排程(Incremental Rescheduling);當 MES 拋出設備故障事件時,系統僅針對受影響工單及其下游站點進行幾秒內的區域重算,在 3 分鐘內產出全新的替代排程方案。
01
突發狀況發生時,FCS 系統能否在數分鐘內完成動態重排?
我們會將標準訂在「Memory-based 記憶體內演算法」與「 Event-Driven 增量排程機制」。傳統全廠重排耗時數小時。如今, FCS 採用記憶體內計算與增量排程(Incremental Rescheduling);當 MES 拋出設備故障事件時,系統僅針對受影響工單及其下游站點進行幾秒內的區域重算,在 3 分鐘內產出全新的替代排程方案。
02
標準工時與換線資料的真實準確度,是否足以支撐 FCS 運算?
我們認為關鍵在於 「MES 實際數據閉環回歸」與「工時動態修正演算法」。靜態 ST 必導致排程失真。波士頓諮詢(BCG)在排程轉型案例中指出,應將 MES 自動採集的近百筆 Actual Cycle Time 與 Setup 時間,透過機器學習過濾異常值後動態更新至 FCS 參數庫,確保運算基準永遠與現場實際能力 100% 貼合。
02
標準工時與換線資料的真實準確度,是否足以支撐 FCS 運算?
我們認為關鍵在於 「MES 實際數據閉環回歸」與「工時動態修正演算法」。靜態 ST 必導致排程失真。波士頓諮詢(BCG)在排程轉型案例中指出,應將 MES 自動採集的近百筆 Actual Cycle Time 與 Setup 時間,透過機器學習過濾異常值後動態更新至 FCS 參數庫,確保運算基準永遠與現場實際能力 100% 貼合。
03
FCS 是否以保護瓶頸產能為核心,而非一味追求非瓶頸滿載?
根據我們的觀察,你一直追求全廠滿載只會堆積大量 WIP。高階 FCS 將瓶頸站點設為鼓(Drum),於瓶頸前建立時間緩衝(Buffer),非瓶頸站點的開工節奏則受瓶頸約束(Rope);非瓶頸站點寧可適度留白,也要確保瓶頸 100% 稼動與全廠最大吞吐量。
03
FCS 是否以保護瓶頸產能為核心,而非一味追求非瓶頸滿載?
根據我們的觀察,你一直追求全廠滿載只會堆積大量 WIP。高階 FCS 將瓶頸站點設為鼓(Drum),於瓶頸前建立時間緩衝(Buffer),非瓶頸站點的開工節奏則受瓶頸約束(Rope);非瓶頸站點寧可適度留白,也要確保瓶頸 100% 稼動與全廠最大吞吐量。
04
排程時是否同步執行物料動態配對,防止機台空轉?
我們的解決方法為 「FCS 與 WMS/ERP 物料可動用量(ATP/CTP)的動態 Interlock」。只是排設備常造成「無料可用」。根據我們過往的專案,在供應鏈轉型實踐中強調,FCS 必須執行「設備-物料」雙重限制鎖定;排程時自動核查 BOM 齊套率與在途物料交期(Pegging),只有物料確認到位或預計準時抵達的工單才會鎖定排程。
04
排程時是否同步執行物料動態配對,防止機台空轉?
我們的解決方法為 「FCS 與 WMS/ERP 物料可動用量(ATP/CTP)的動態 Interlock」。只是排設備常造成「無料可用」。根據我們過往的專案,在供應鏈轉型實踐中強調,FCS 必須執行「設備-物料」雙重限制鎖定;排程時自動核查 BOM 齊套率與在途物料交期(Pegging),只有物料確認到位或預計準時抵達的工單才會鎖定排程。
05
當 OTD 與最小化換線成本衝突時,演算法如何取捨?
我們的判斷指標在 「多目標權重優化(Multi-Objective Optimization)」與「邊際獲利懲罰機制」。FCS 允許設定優先級階梯:通常將「訂單延遲罰金/客訴風險」設為最高權重,僅在不觸發交期違約的前提下,才由演算法進行家族化聚類(Family Grouping)以最小化換線成本,實現商業價值與生產效率的平衡。
05
當 OTD 與最小化換線成本衝突時,演算法如何取捨?
我們的判斷指標在 「多目標權重優化(Multi-Objective Optimization)」與「邊際獲利懲罰機制」。FCS 允許設定優先級階梯:通常將「訂單延遲罰金/客訴風險」設為最高權重,僅在不觸發交期違約的前提下,才由演算法進行家族化聚類(Family Grouping)以最小化換線成本,實現商業價值與生產效率的平衡。
製造業的朋友們,我們誠摯邀請您一同建立需求,請您提出問題,我們將安排專業的顧問為您解答。