流程型製造
什麼是流程型製造?按照製程將原料轉化成產品
什麼是流程型製造?按照製程將原料轉化成產品
什麼是流程型製造?按照製程將原料轉化成產品
前言:
流程製造(Process Manufacturing)是以配方、比例與製程條件為核心,將原料經過混合、反應、加熱、發酵、分離等物理或化學轉換,形成產品的製造模式。與以零件組裝為主的離散製造不同,流程製造的產品通常無法再拆回原始原料,生產單位也常以公斤、公升、噸或批次計算。
以流程製造為主的行業有食品飲料、化學、製藥、化妝品、塗料與特殊材料,其管理重點包含 Formula/Recipe、Batch、Yield、Lot Traceability、有效期限、品質與副產品管理。
作者:
製造新觀點
閱讀時間:
26 分鐘
更新日期:
2026 年 9 月 23 日
目錄
分享文章


01
流程型製造的核心與產業應用
流程型製造所生產的產品無法透過簡單的方式拆解還原,其生產過程高度依賴化學、生物或熱力學反應,在物料型態、生產不可逆性及品質控制維度上的獨特性,我們在面對食品加工、製藥及石油化工等不同產業場景時,快速掌握其運作機制與管理重點,能為評估工廠數位化與品質合規奠定理論基礎,也是掌握化學、生醫與食品等基礎工業運作邏輯的第一步。
物料不可逆性與配方驅動: 生產過程涉及熱力學、化學反應或生物發酵,原料經混合加工後無法拆解還原,生產活動完全圍繞配方(Formula / Recipe)展開。
形態多樣性與連續/批次混合: 產品與中間體多為液體、氣體、粉末或顆粒,生產型態涵蓋高彈性的批次製造(Batch Manufacturing)與高產能的連續製造(Continuous Manufacturing)。
產出多樣性(聯產品與副產品): 單一投入過程常同時產出主要產品、聯產品(Co-product,具備商業價值)與副產品(By-product,廢料或低價值產出)。
廣泛應用於高監管與基礎工業產業: 包含強調食品安全與 HACCP 的食品飲料業、嚴格遵循 GMP 與全流程 Lot Traceability 的生醫製藥業,以及追求極致產率(Yield)與設備連續運轉的化學石油業。
在原料品質波動大且加工過程不可逆的特性下,我們是否過度依賴最終檢驗,而忽略了在反應過程中進行即時監控與動態調整的重要性?
傳統流程製造品質管理上,有嚴重的滯後性,企業不應只在事後判定合格與否,而必須透過軟感測器(Soft Sensors)與線上分析技術(PAT),結合 IoT 進行過程參數監控,將品質管理提升至「事前預測與即時修正」的維度。
01
流程型製造的核心與產業應用
流程型製造所生產的產品無法透過簡單的方式拆解還原,其生產過程高度依賴化學、生物或熱力學反應,在物料型態、生產不可逆性及品質控制維度上的獨特性,我們在面對食品加工、製藥及石油化工等不同產業場景時,快速掌握其運作機制與管理重點,能為評估工廠數位化與品質合規奠定理論基礎,也是掌握化學、生醫與食品等基礎工業運作邏輯的第一步。
物料不可逆性與配方驅動: 生產過程涉及熱力學、化學反應或生物發酵,原料經混合加工後無法拆解還原,生產活動完全圍繞配方(Formula / Recipe)展開。
形態多樣性與連續/批次混合: 產品與中間體多為液體、氣體、粉末或顆粒,生產型態涵蓋高彈性的批次製造(Batch Manufacturing)與高產能的連續製造(Continuous Manufacturing)。
產出多樣性(聯產品與副產品): 單一投入過程常同時產出主要產品、聯產品(Co-product,具備商業價值)與副產品(By-product,廢料或低價值產出)。
廣泛應用於高監管與基礎工業產業: 包含強調食品安全與 HACCP 的食品飲料業、嚴格遵循 GMP 與全流程 Lot Traceability 的生醫製藥業,以及追求極致產率(Yield)與設備連續運轉的化學石油業。
在原料品質波動大且加工過程不可逆的特性下,我們是否過度依賴最終檢驗,而忽略了在反應過程中進行即時監控與動態調整的重要性?
傳統流程製造品質管理上,有嚴重的滯後性,企業不應只在事後判定合格與否,而必須透過軟感測器(Soft Sensors)與線上分析技術(PAT),結合 IoT 進行過程參數監控,將品質管理提升至「事前預測與即時修正」的維度。
02
流程型製造三大核心資料的邏輯
配方(Recipe)、批次(Batch)與產率(Yield)是流程型製造系統運行的核心。在流程製造中,Recipe 定義了生產的「方法與比例」,Batch 是實際運行的「物理載體」,而 Yield 則是評估生產效率與品質的「最終指標」。解析配方如何從研發端(R&D)傳遞至現場執行端,並了解物料波動如何影響最終產率,能協助您建立健全的生產資料體系。
Recipe(配方)定義投入比例與控制參數: 包含成分比例(Formula)、加料順序、反應溫度、壓力與攪拌速度等動態控制參數,作為現場 Batch 執行的標準指令。
Batch(批次)作為生產與品質追溯的物理載體: 根據 Recipe 將特定數量的原物料投產,產生唯一的批號(Lot Number),記錄生產過程中的所有操作歷史與環境變數。
Yield(產率)反應 Recipe 執行效益與原料波動: 計算實際合格產出與理論投入的比例,Batch 執行過程中的溫度偏差或原物料純度差異,會直接影響最終 Yield。
02
流程型製造三大核心資料的邏輯
配方(Recipe)、批次(Batch)與產率(Yield)是流程型製造系統運行的核心。在流程製造中,Recipe 定義了生產的「方法與比例」,Batch 是實際運行的「物理載體」,而 Yield 則是評估生產效率與品質的「最終指標」。解析配方如何從研發端(R&D)傳遞至現場執行端,並了解物料波動如何影響最終產率,能協助您建立健全的生產資料體系。
Recipe(配方)定義投入比例與控制參數: 包含成分比例(Formula)、加料順序、反應溫度、壓力與攪拌速度等動態控制參數,作為現場 Batch 執行的標準指令。
Batch(批次)作為生產與品質追溯的物理載體: 根據 Recipe 將特定數量的原物料投產,產生唯一的批號(Lot Number),記錄生產過程中的所有操作歷史與環境變數。
Yield(產率)反應 Recipe 執行效益與原料波動: 計算實際合格產出與理論投入的比例,Batch 執行過程中的溫度偏差或原物料純度差異,會直接影響最終 Yield。
03
批次製造與連續製造的 4 個比較
流程型製造主要分為批次製造(Batch Manufacturing)與連續製造(Continuous Manufacturing)兩種生產型態。批次製造強調彈性與多品種生產,常見於特化與製藥;連續製造則追求規模經濟與高產能,常見於石油煉製與大型化工。我們從生產彈性、設備投資、品質控管及風險集中度四個維度,全面剖析兩種模式的優劣,協助企業根據產品生命週期與市場需求,選擇最合適的生產架構。
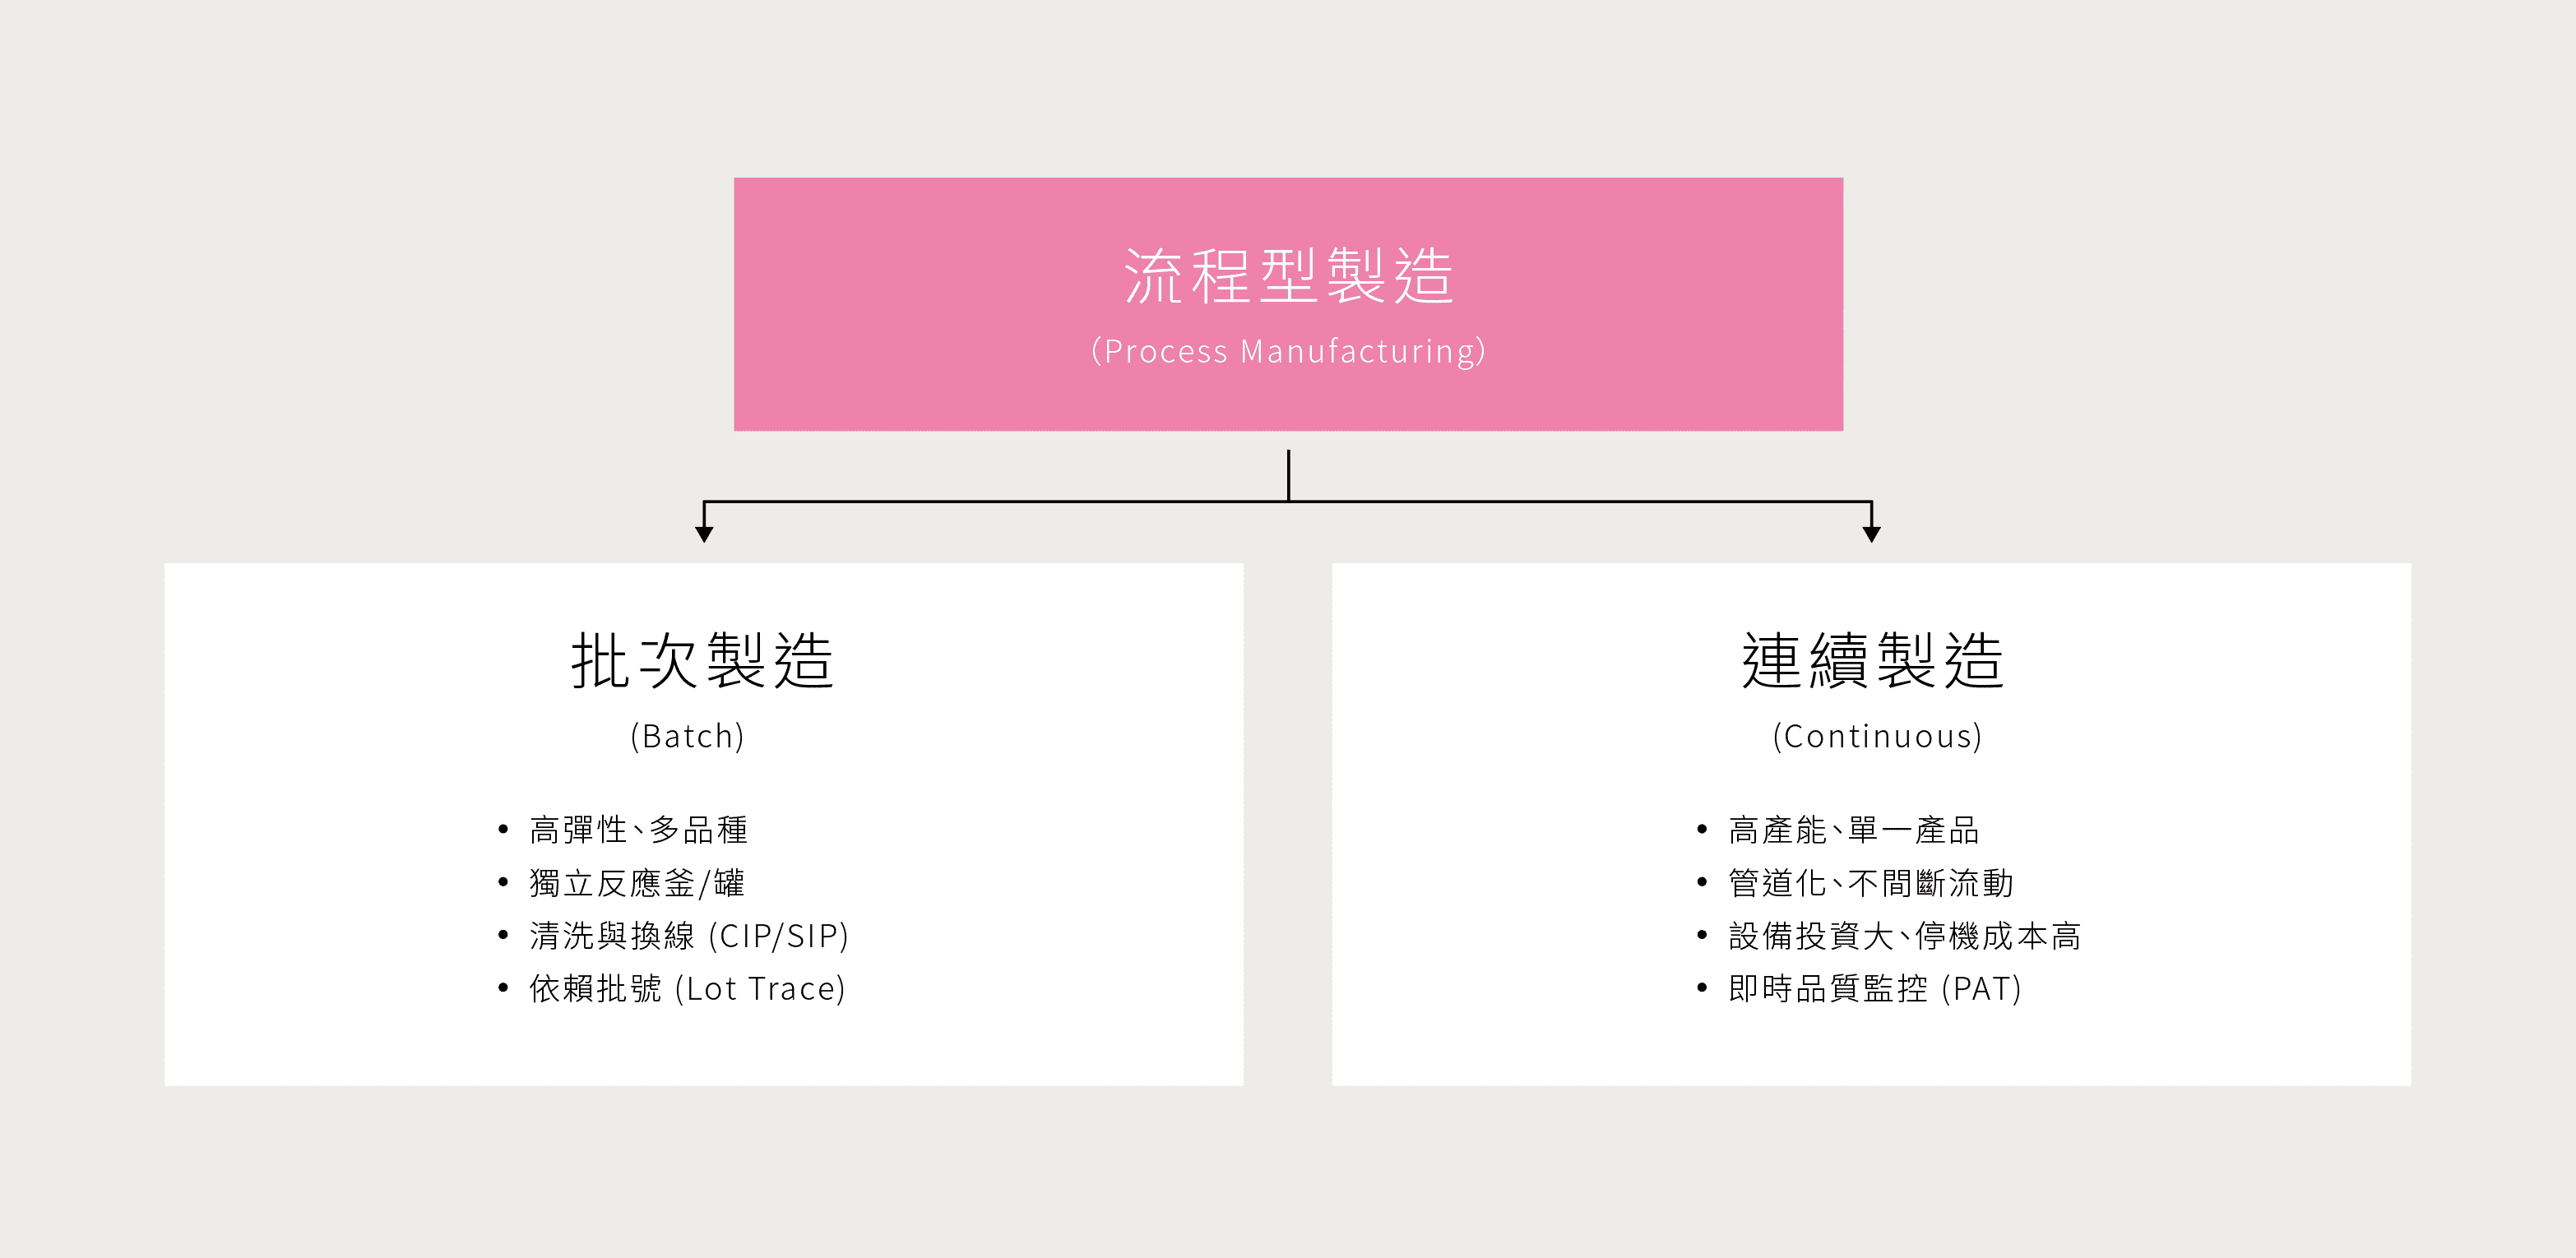
生產彈性維度: 批次製造能輕鬆因應市場需求調整 Recipe 與產量;連續製造切換產品成本高,追求的是生產節拍與低單位成本。
品質監控維度: 批次製造依賴批次完工檢驗與 LIMS 抽檢;連續製造則必須仰賴先進製程控制(APC)與感測器進行即時連續監控。
衛生與換線維度: 批次製造高度重視批次間的原位清洗(CIP)與原位滅菌(SIP),防止交叉污染;連續製造則注重長週期運轉下的設備可靠度。
風險控管維度: 批次製造以 Batch 為風險邊界;連續製造則需要具備快速切換至安全迴路的能力,避免大規模原料浪費。
隨著市場走向個性化與小批量,傳統依賴連續製造的產業,是否已經具備轉型為「連續批次混合」或「高彈性生產的架構」準備?
現在的工廠都面臨著彈性升級的課題,企業應積極評估「連續化批次加工(Continuous-Batch Hybrid)」技術,透過模組化管道與微反應器(Microreactors),兼具連續製造的高效率與批次製造的彈性。
維度 | 批次製造(Batch Manufacturing) | 連續製造(Continuous Manufacturing) |
|---|---|---|
生產彈性與產品多樣性 | 彈性高,適合多品種、小批量或頻繁切換產品 | 彈性低,適合單一產品、大批量的長期連續生產 |
設備結構與資本投入 | 使用通用型反應釜、混合罐,資本投入相對靈活 | 採用專用管道與連續反應器,前期的資本投入巨大 |
品質控制與清洗驗證 | 每批次間需進行清洗與滅菌(CIP/SIP),按 Batch 驗收 | 需建立線上即時監控(PAT),品質連續均勻,停機成本高 |
異常風險與損耗隔離 | 若發生品質異常,損耗僅限於單一 Batch,風險可控 | 一旦管道污染或系統故障,整條產線產品可能全數報廢 |
03
批次製造與連續製造的 4 個比較
流程型製造主要分為批次製造(Batch Manufacturing)與連續製造(Continuous Manufacturing)兩種生產型態。批次製造強調彈性與多品種生產,常見於特化與製藥;連續製造則追求規模經濟與高產能,常見於石油煉製與大型化工。我們從生產彈性、設備投資、品質控管及風險集中度四個維度,全面剖析兩種模式的優劣,協助企業根據產品生命週期與市場需求,選擇最合適的生產架構。
生產彈性維度: 批次製造能輕鬆因應市場需求調整 Recipe 與產量;連續製造切換產品成本高,追求的是生產節拍與低單位成本。
品質監控維度: 批次製造依賴批次完工檢驗與 LIMS 抽檢;連續製造則必須仰賴先進製程控制(APC)與感測器進行即時連續監控。
衛生與換線維度: 批次製造高度重視批次間的原位清洗(CIP)與原位滅菌(SIP),防止交叉污染;連續製造則注重長週期運轉下的設備可靠度。
風險控管維度: 批次製造以 Batch 為風險邊界;連續製造則需要具備快速切換至安全迴路的能力,避免大規模原料浪費。
隨著市場走向個性化與小批量,傳統依賴連續製造的產業,是否已經具備轉型為「連續批次混合」或「高彈性生產的架構」準備?
現在的工廠都面臨著彈性升級的課題,企業應積極評估「連續化批次加工(Continuous-Batch Hybrid)」技術,透過模組化管道與微反應器(Microreactors),兼具連續製造的高效率與批次製造的彈性。
維度 | 批次製造(Batch Manufacturing) | 連續製造(Continuous Manufacturing) |
|---|---|---|
生產彈性與產品多樣性 | 彈性高,適合多品種、小批量或頻繁切換產品 | 彈性低,適合單一產品、大批量的長期連續生產 |
設備結構與資本投入 | 使用通用型反應釜、混合罐,資本投入相對靈活 | 採用專用管道與連續反應器,前期的資本投入巨大 |
品質控制與清洗驗證 | 每批次間需進行清洗與滅菌(CIP/SIP),按 Batch 驗收 | 需建立線上即時監控(PAT),品質連續均勻,停機成本高 |
異常風險與損耗隔離 | 若發生品質異常,損耗僅限於單一 Batch,風險可控 | 一旦管道污染或系統故障,整條產線產品可能全數報廢 |
04
流程型製造中 ERP、MES 與 LIMS
在流程型製造的數位轉型專案中,ERP、MES 與 LIMS(實驗室資訊管理系統)構成了維繫營運、生產與品質合規的關鍵三角。三大系統透過分工合作,將企業的營運訂單轉化為符合 GMP/HACCP 規範的車間執行指令,並透過實驗室檢驗數據確保產品品質。掌握這三者的協同方案,能幫助企業打通從原料入廠、生產加工到成品放行(Batch Release)的全流程數位化與品質防護網。
主配方(Master Recipe)至控制配方(Control Recipe)傳遞方案: ERP 將 Master Recipe 與生產訂單發送至 MES,MES 結合現場反應與狀況生成 Control Recipe,指導現場精密配料(Dispensing)與自動加料。
與 LIMS 整合的製程中檢驗(IPC)與自動放行方案: MES 在特定步驟自動觸發 LIMS 取樣任務;LIMS 完成檢驗後將結果(例如. 純度、酸鹼度)回傳 MES,若合格則解除系統鎖定允許進入下一階段。
電子批次記錄(eBR)與全流程 Lot Traceability 方案: MES 自動採集 IoT 設備參數,結合 LIMS 的品檢報告與 ERP 的進貨批號,自動生成符合法規審查的電子批次記錄(eBR)。
當品檢數據(LIMS)與現場執行(MES)依然存在人工抄寫或紙本簽核的漏洞時,我們如何保證批次放行(Batch Release)的真實性與法規合規性?
數據完整性(Data Integrity)仍具備風險,所以,企業必須推行「無紙化電子批次記錄(eBR)」,透過系統間的 API 自動串接與電子簽章(例如. 21 CFR Part 11 合規),確保每一個批次的數據都不可篡改且具備完整時間戳記。
04
流程型製造中 ERP、MES 與 LIMS
在流程型製造的數位轉型專案中,ERP、MES 與 LIMS(實驗室資訊管理系統)構成了維繫營運、生產與品質合規的關鍵三角。三大系統透過分工合作,將企業的營運訂單轉化為符合 GMP/HACCP 規範的車間執行指令,並透過實驗室檢驗數據確保產品品質。掌握這三者的協同方案,能幫助企業打通從原料入廠、生產加工到成品放行(Batch Release)的全流程數位化與品質防護網。
主配方(Master Recipe)至控制配方(Control Recipe)傳遞方案: ERP 將 Master Recipe 與生產訂單發送至 MES,MES 結合現場反應與狀況生成 Control Recipe,指導現場精密配料(Dispensing)與自動加料。
與 LIMS 整合的製程中檢驗(IPC)與自動放行方案: MES 在特定步驟自動觸發 LIMS 取樣任務;LIMS 完成檢驗後將結果(例如. 純度、酸鹼度)回傳 MES,若合格則解除系統鎖定允許進入下一階段。
電子批次記錄(eBR)與全流程 Lot Traceability 方案: MES 自動採集 IoT 設備參數,結合 LIMS 的品檢報告與 ERP 的進貨批號,自動生成符合法規審查的電子批次記錄(eBR)。
當品檢數據(LIMS)與現場執行(MES)依然存在人工抄寫或紙本簽核的漏洞時,我們如何保證批次放行(Batch Release)的真實性與法規合規性?
數據完整性(Data Integrity)仍具備風險,所以,企業必須推行「無紙化電子批次記錄(eBR)」,透過系統間的 API 自動串接與電子簽章(例如. 21 CFR Part 11 合規),確保每一個批次的數據都不可篡改且具備完整時間戳記。
05
全流程批號追溯與合規的實踐步驟
對於食品飲料與製藥產業而言,批號追溯(Lot Traceability)與法規合規(GMP/HACCP)是企業生存的法律紅線。掌握如何在複雜的液體混合、管道傳送與批次再利用(Rework/Recycle)環境中,建構貫穿「供應商原料、車間加工、客戶成品」的正反向追溯體系,能幫助企業在面對產品召回(Recall)或法規稽查時,於數分鐘內定位受影響批次,將商業損失與品牌風險降至最低。
建立原物料與投料管理(Ingredient Management)防呆機制: 在投料口導入條碼/RFID 掃描與電子天平聯動,系統自動核對物料批號、效期與重量,未通過驗證則封鎖加料閥門。
實現管道與混合罐的批次動態拆分與合併追溯: MES 系統精確記錄液體或粉體在管道流動、儲罐混合及分裝過程中的批號轉移邏輯,解決「多對多」混合追溯難題。
整合 HACCP 關鍵控制點(CCP)與 GMP SOP 數位化簽核: 將溫度、壓力、金檢等 CCP 參數導入 MES 實時監控,並將 SOP 轉化為 mandatory 數位簽核步驟,確保符合合規要求。
建構一鍵式正反向雙向召回模擬系統: 定期進行追溯演練,透過系統輸入單一原料批號,能在 5 分鐘內反查出所有使用了該原料的成品批號、庫存位置及已出貨客戶清單。
我們建立追溯系統的目的,只是為了在發生食安或藥安危機時「快速搞清楚是誰的錯」,還是能進一步運用追溯數據來「預防異常再度發生」?
這提出了追溯數據的價值,企業應將追溯數據與根因分析(RCA)工具結合,利用歷史批號的原料來源、環境溫濕度與設備參數進行關聯分析,主動找出導致品質波動的隱形因素。
05
全流程批號追溯與合規的實踐步驟
對於食品飲料與製藥產業而言,批號追溯(Lot Traceability)與法規合規(GMP/HACCP)是企業生存的法律紅線。掌握如何在複雜的液體混合、管道傳送與批次再利用(Rework/Recycle)環境中,建構貫穿「供應商原料、車間加工、客戶成品」的正反向追溯體系,能幫助企業在面對產品召回(Recall)或法規稽查時,於數分鐘內定位受影響批次,將商業損失與品牌風險降至最低。
建立原物料與投料管理(Ingredient Management)防呆機制: 在投料口導入條碼/RFID 掃描與電子天平聯動,系統自動核對物料批號、效期與重量,未通過驗證則封鎖加料閥門。
實現管道與混合罐的批次動態拆分與合併追溯: MES 系統精確記錄液體或粉體在管道流動、儲罐混合及分裝過程中的批號轉移邏輯,解決「多對多」混合追溯難題。
整合 HACCP 關鍵控制點(CCP)與 GMP SOP 數位化簽核: 將溫度、壓力、金檢等 CCP 參數導入 MES 實時監控,並將 SOP 轉化為 mandatory 數位簽核步驟,確保符合合規要求。
建構一鍵式正反向雙向召回模擬系統: 定期進行追溯演練,透過系統輸入單一原料批號,能在 5 分鐘內反查出所有使用了該原料的成品批號、庫存位置及已出貨客戶清單。
我們建立追溯系統的目的,只是為了在發生食安或藥安危機時「快速搞清楚是誰的錯」,還是能進一步運用追溯數據來「預防異常再度發生」?
這提出了追溯數據的價值,企業應將追溯數據與根因分析(RCA)工具結合,利用歷史批號的原料來源、環境溫濕度與設備參數進行關聯分析,主動找出導致品質波動的隱形因素。
06
AI 優化流程製造 Yield 與 Recipe
隨著大數據分析與機器學習技術的突破,AI 正全面改變傳統流程型製造工廠。AI跨越傳統化驗的時間滯後,在複雜的化學與生物反應過程中提供即時預測與優化。從動態配方參數微調、AI 軟感測器即時品質預測到設備預測性維護,AI 技術能協助工程師「看見」密閉管道與反應釜內部的變化,協助企業大幅提升產品 Yield,並有效降低昂貴原物料的浪費。
AI 軟感測器(Soft Sensors)與即時品質預測: 利用神經網路模型分析反應釜的溫度、壓力與電流,即時推算難以即時量測的化驗指標(例如. 黏度、濃度),減少等待 LIMS 報告的停機時間。
基於機器學習的 Recipe 參數動態優化: 結合歷史 Batch 數據與當前原料品質,AI 演算法自動計算出最優的加熱曲線與攪拌時間,提高合格產率(Yield)。
聯產品(Co-product)與副產品(By-product)比例控制: 在多產出化學反應中,AI 透過動態控制反應條件,精準調節主產品與聯產品的比例,極小化低價值的副產品產出。
管道結垢與反應釜設備預測性維護: 分析泵浦振動與管道壓降數據,預測熱交換器結垢或管道堵塞趨勢,優化 CIP 洗滌週期並避免非計畫性停機。
當 AI 演算法給出了一個超越資深化學工程師經驗的 Recipe 控制參數時,現場操作員是否敢採納?我們是否有機制驗證 AI 的安全性?
工業 AI 落地仍有人機信任與安全邊界的問題,企業導入 AI 應採用「護欄機制(Safety Guardrails)」,將化學物理極限與安全規範寫入系統底層,讓 AI 僅能在絕對安全的範圍內進行參數優化,並採用可解釋性 AI(XAI)協助工程師理解 AI 的決策邏輯。
06
AI 優化流程製造 Yield 與 Recipe
隨著大數據分析與機器學習技術的突破,AI 正全面改變傳統流程型製造工廠。AI跨越傳統化驗的時間滯後,在複雜的化學與生物反應過程中提供即時預測與優化。從動態配方參數微調、AI 軟感測器即時品質預測到設備預測性維護,AI 技術能協助工程師「看見」密閉管道與反應釜內部的變化,協助企業大幅提升產品 Yield,並有效降低昂貴原物料的浪費。
AI 軟感測器(Soft Sensors)與即時品質預測: 利用神經網路模型分析反應釜的溫度、壓力與電流,即時推算難以即時量測的化驗指標(例如. 黏度、濃度),減少等待 LIMS 報告的停機時間。
基於機器學習的 Recipe 參數動態優化: 結合歷史 Batch 數據與當前原料品質,AI 演算法自動計算出最優的加熱曲線與攪拌時間,提高合格產率(Yield)。
聯產品(Co-product)與副產品(By-product)比例控制: 在多產出化學反應中,AI 透過動態控制反應條件,精準調節主產品與聯產品的比例,極小化低價值的副產品產出。
管道結垢與反應釜設備預測性維護: 分析泵浦振動與管道壓降數據,預測熱交換器結垢或管道堵塞趨勢,優化 CIP 洗滌週期並避免非計畫性停機。
當 AI 演算法給出了一個超越資深化學工程師經驗的 Recipe 控制參數時,現場操作員是否敢採納?我們是否有機制驗證 AI 的安全性?
工業 AI 落地仍有人機信任與安全邊界的問題,企業導入 AI 應採用「護欄機制(Safety Guardrails)」,將化學物理極限與安全規範寫入系統底層,讓 AI 僅能在絕對安全的範圍內進行參數優化,並採用可解釋性 AI(XAI)協助工程師理解 AI 的決策邏輯。
07
流程型與離散型製造的 3 個差異
製造業通常被劃分為流程型製造(Process)與離散型製造(Discrete)兩大陣營,我們從「物料管理與可逆性」、「生產計畫與驅動模式」及「品質控制與追溯單位」三個關鍵維度,區分這兩種生產型態。協助您在建構企業 ERP、MES 與供應鏈架構時,避免使用離散邏輯來管理流程現場,確保系統設計完全貼合真實的物理與化學生產過程。
管理維度 | 流程型製造(Process Manufacturing) | 離散型製造(Discrete Manufacturing) |
|---|---|---|
物料管理與物理可逆性 | 依賴配方(Formula / Recipe),加工過程不可逆,產出含聯產品與副產品 | 依賴物料清單(BOM),組裝過程物理可逆,產出為獨立實體產品 |
生產計畫與驅動模式 | 由 Batch 批次或連續管道流動驅動,強調產量(Yield)與設備連續運轉 | 由工單(Work Order)與組裝節拍驅動,強調物料齊套與 Setup Time 優化 |
品質控制與追溯單位 | 按批號(Lot)或批次(Batch)追溯,品質依賴過程參數(溫度/壓力/時間) | 按件/台或 Serial Number 追溯,品質依賴物理公差與組裝精密度 |
物料管理與物理可逆性維度: 流程製造關注原料的動態化學反應與混合比例;離散製造關注零組件的階層拆解與物理組裝。
生產計畫與驅動模式維度: 流程製造以產能平衡、設備連續運轉與 CIP 清洗時間為排程核心;離散製造以物料齊套、機台 Setup Time 與工站排隊為優化焦點。
品質控制與追溯單位維度: 流程製造追溯貫穿整個 Batch 的環境變數與 LIMS 檢驗結果;離散製造則追溯單一零件的公差與組裝履歷。
面對越來越多「前段流程、後段離散」的混合型工廠,我們的資訊系統是否擁有足夠的彈性來同時支援這兩種管理邏輯?
我們觀察到許多企業逐步採取混合型製造(Hybrid Manufacturing),而這也面臨著複雜的架構挑戰。企業在進行系統選擇時,應選擇具備「混合製造支援能力」的 ERP/MES 平台,讓工廠前段能精細管理 Recipe 與 Batch,後段又能無縫切換為管理 BOM 與包裝工單。
07
流程型與離散型製造的 3 個差異
製造業通常被劃分為流程型製造(Process)與離散型製造(Discrete)兩大陣營,我們從「物料管理與可逆性」、「生產計畫與驅動模式」及「品質控制與追溯單位」三個關鍵維度,區分這兩種生產型態。協助您在建構企業 ERP、MES 與供應鏈架構時,避免使用離散邏輯來管理流程現場,確保系統設計完全貼合真實的物理與化學生產過程。
管理維度 | 流程型製造(Process Manufacturing) | 離散型製造(Discrete Manufacturing) |
|---|---|---|
物料管理與物理可逆性 | 依賴配方(Formula / Recipe),加工過程不可逆,產出含聯產品與副產品 | 依賴物料清單(BOM),組裝過程物理可逆,產出為獨立實體產品 |
生產計畫與驅動模式 | 由 Batch 批次或連續管道流動驅動,強調產量(Yield)與設備連續運轉 | 由工單(Work Order)與組裝節拍驅動,強調物料齊套與 Setup Time 優化 |
品質控制與追溯單位 | 按批號(Lot)或批次(Batch)追溯,品質依賴過程參數(溫度/壓力/時間) | 按件/台或 Serial Number 追溯,品質依賴物理公差與組裝精密度 |
物料管理與物理可逆性維度: 流程製造關注原料的動態化學反應與混合比例;離散製造關注零組件的階層拆解與物理組裝。
生產計畫與驅動模式維度: 流程製造以產能平衡、設備連續運轉與 CIP 清洗時間為排程核心;離散製造以物料齊套、機台 Setup Time 與工站排隊為優化焦點。
品質控制與追溯單位維度: 流程製造追溯貫穿整個 Batch 的環境變數與 LIMS 檢驗結果;離散製造則追溯單一零件的公差與組裝履歷。
面對越來越多「前段流程、後段離散」的混合型工廠,我們的資訊系統是否擁有足夠的彈性來同時支援這兩種管理邏輯?
我們觀察到許多企業逐步採取混合型製造(Hybrid Manufacturing),而這也面臨著複雜的架構挑戰。企業在進行系統選擇時,應選擇具備「混合製造支援能力」的 ERP/MES 平台,讓工廠前段能精細管理 Recipe 與 Batch,後段又能無縫切換為管理 BOM 與包裝工單。
08
傳統計畫模式與動態執行模式
許多傳統流程製造企業依然依賴「ERP 計畫 + 紙本批次記錄(pBR)」來進行管理,這種模式在面對規範越來越多的食藥安法規與原料波動時,會面臨高風險。我們從「品質合規與審查風險」、「原料損耗與 Yield 提升」及「批次放行(Batch Release)速度」三個營運回報維度,評估從「傳統紙本模式」到「智慧製造 MES/LIMS 動態模式」的投資價值(ROI),為企業的數位轉型決策提供強有力的商業論證。
營運回報維度 | 傳統模式(ERP + 紙本批次記錄 pBR) | 智慧製造模式(MES + LIMS + eBR) |
|---|---|---|
品質合規與法規審查風險 | 人工謄寫易出錯,存在數據完整性漏洞,審查合規風險高 | 數據自動採集與電子簽章,符合 GMP/HACCP/FDA 標準 |
原料損耗與合格產率(Yield) | 依賴人工經驗投料,難以因應原料品質波動,廢料率高 | AI 與 LIMS 聯動動態微調配方,極大化 Yield 並降低損耗 |
批次放行(Batch Release)時間 | 紙本審核耗時數天甚至數週,成品庫存占用資金嚴重 | 系統例外管理(Review by Exception),實現數小時內快速放行 |
品質合規與法規審查風險維度: 傳統人工記錄易發生事後補填或塗改,面對 FDA/TFDA 稽查時風險高;智慧模式透過 eBR 實現數據不可篡改,確保 100% 合規。
原料損耗與合格產率(Yield)維度: 傳統模式無法即時根據原料純度調整 Recipe,導致不良率增加;智慧模式透過 LIMS 與 MES 聯動實現精準補償,顯著提升 Yield。
成品庫存占用與批次放行速度維度: 傳統紙本審核需耗費數天逐頁檢查;智慧模式採用「例外審核(Review by Exception)」,系統僅提示異常參數,將放行時間縮短 80% 以上。
既然智慧執行模式能大幅縮短批次放行時間並降低合規風險,為什麼許多傳統流程工廠在推行 eBR 時依然面臨現場操作員的強烈抵制?
關鍵在於使用者體驗(UX),在數位轉型中,使用者體驗(UX)扮演著相當重要的角色,讓現場人員感受到系統是「幫助他們避免犯錯的工具」而非「監控他們的負擔」,好的智慧製造系統,其介面設計簡單與防呆化,例如透過車間移動平板、語音輸入或自動掃描來取代繁瑣的人工鍵入,當使用者的學習成本降低,才能有效推動轉型落地。
08
傳統計畫模式與動態執行模式
許多傳統流程製造企業依然依賴「ERP 計畫 + 紙本批次記錄(pBR)」來進行管理,這種模式在面對規範越來越多的食藥安法規與原料波動時,會面臨高風險。我們從「品質合規與審查風險」、「原料損耗與 Yield 提升」及「批次放行(Batch Release)速度」三個營運回報維度,評估從「傳統紙本模式」到「智慧製造 MES/LIMS 動態模式」的投資價值(ROI),為企業的數位轉型決策提供強有力的商業論證。
營運回報維度 | 傳統模式(ERP + 紙本批次記錄 pBR) | 智慧製造模式(MES + LIMS + eBR) |
|---|---|---|
品質合規與法規審查風險 | 人工謄寫易出錯,存在數據完整性漏洞,審查合規風險高 | 數據自動採集與電子簽章,符合 GMP/HACCP/FDA 標準 |
原料損耗與合格產率(Yield) | 依賴人工經驗投料,難以因應原料品質波動,廢料率高 | AI 與 LIMS 聯動動態微調配方,極大化 Yield 並降低損耗 |
批次放行(Batch Release)時間 | 紙本審核耗時數天甚至數週,成品庫存占用資金嚴重 | 系統例外管理(Review by Exception),實現數小時內快速放行 |
品質合規與法規審查風險維度: 傳統人工記錄易發生事後補填或塗改,面對 FDA/TFDA 稽查時風險高;智慧模式透過 eBR 實現數據不可篡改,確保 100% 合規。
原料損耗與合格產率(Yield)維度: 傳統模式無法即時根據原料純度調整 Recipe,導致不良率增加;智慧模式透過 LIMS 與 MES 聯動實現精準補償,顯著提升 Yield。
成品庫存占用與批次放行速度維度: 傳統紙本審核需耗費數天逐頁檢查;智慧模式採用「例外審核(Review by Exception)」,系統僅提示異常參數,將放行時間縮短 80% 以上。
既然智慧執行模式能大幅縮短批次放行時間並降低合規風險,為什麼許多傳統流程工廠在推行 eBR 時依然面臨現場操作員的強烈抵制?
關鍵在於使用者體驗(UX),在數位轉型中,使用者體驗(UX)扮演著相當重要的角色,讓現場人員感受到系統是「幫助他們避免犯錯的工具」而非「監控他們的負擔」,好的智慧製造系統,其介面設計簡單與防呆化,例如透過車間移動平板、語音輸入或自動掃描來取代繁瑣的人工鍵入,當使用者的學習成本降低,才能有效推動轉型落地。
09
流程製造中的「配方放大與規模化」
在流程型製造中,將研發實驗室(R&D)的小試配方(Formula)成功轉移至工廠反應釜進行量產,往往面臨高技術門檻。由於流體力學、熱傳導與混合效應在不同體積下呈非線性變化,實驗室成功不代表量產順利。掌握配方放大(Scale-up)過程中關於混合速率、熱平衡與關鍵製程參數(CPP)的轉化邏輯,能協助企業縮短新產品上市週期(Time-to-Market)並降低試產廢料。
流體力學與熱傳遞非線性放大的挑戰: 隨著反應釜體積增大,表面積與容積比下降,導致散熱與加熱效率改變,需透過電腦模擬(CFD)與動態控制 Recipe 參數來精準補償。
批次規模(Batch Size)與原物料容許度調整: 實驗室微量精準配料在工廠大規模投料時易產生累積誤差,需建立物料等級(Ingredient Grade)差異庫存與自動變換比例機制。
實驗室 LIMS 與生產 MES 數據對齊: 將 R&D 階段的「小試/中試 eBR 數據」直接匯入 MES 生成生產 Master Recipe,確保製程參數與品質規範(CQA)無縫銜接。
我們是否依然把「配方放大失敗」歸咎於現場操作員的技術問題,而忽略了 R&D 與工廠數據溝通斷層的根本原因?
這個問題提醒我們研產銜接的重要性,企業應建立「數位雙生(Digital Twin)」模型,在數位環境中先進行流體與反應熱模擬,減少實體試產批次,達到降本增效。
09
流程製造中的「配方放大與規模化」
在流程型製造中,將研發實驗室(R&D)的小試配方(Formula)成功轉移至工廠反應釜進行量產,往往面臨高技術門檻。由於流體力學、熱傳導與混合效應在不同體積下呈非線性變化,實驗室成功不代表量產順利。掌握配方放大(Scale-up)過程中關於混合速率、熱平衡與關鍵製程參數(CPP)的轉化邏輯,能協助企業縮短新產品上市週期(Time-to-Market)並降低試產廢料。
流體力學與熱傳遞非線性放大的挑戰: 隨著反應釜體積增大,表面積與容積比下降,導致散熱與加熱效率改變,需透過電腦模擬(CFD)與動態控制 Recipe 參數來精準補償。
批次規模(Batch Size)與原物料容許度調整: 實驗室微量精準配料在工廠大規模投料時易產生累積誤差,需建立物料等級(Ingredient Grade)差異庫存與自動變換比例機制。
實驗室 LIMS 與生產 MES 數據對齊: 將 R&D 階段的「小試/中試 eBR 數據」直接匯入 MES 生成生產 Master Recipe,確保製程參數與品質規範(CQA)無縫銜接。
我們是否依然把「配方放大失敗」歸咎於現場操作員的技術問題,而忽略了 R&D 與工廠數據溝通斷層的根本原因?
這個問題提醒我們研產銜接的重要性,企業應建立「數位雙生(Digital Twin)」模型,在數位環境中先進行流體與反應熱模擬,減少實體試產批次,達到降本增效。
10
原物料效期與罐區庫存的管理策略
流程型製造的原物料(Ingredients)與半成品多具備嚴格的保存期限與特殊儲存條件(例如. 溫濕度、防爆儲罐),加上連續與批次混合生產的特性,傳統的「先進先出(FIFO)」庫存管理無法滿足合規的要求。我們結合 ERP 與 MES 實現「先到期先出(FEFO)」與動態罐區管理(Tank Management),協助企業降低原物料過期報廢風險,並保障食品與藥品的最終品質安全。
基於 FEFO(先到期先出)與 Lot Traceability 的智慧領料策略: 系統結合 LIMS 自動採集的批次效期,在 MES 下發工單時自動鎖定最接近到期的合格原物料批號,防止無效庫存積壓。
儲罐(Tank / Silo)與管道線路動態排程與清洗(CIP)管理: 多種液體共用儲罐與管道時,MES 必須精確記錄當前罐內物料批次,並強制執行 CIP 清洗簽核,防止交叉污染。
基於 AI 的原物料耗用與供應鏈彈性預測: 考量流程製造原料受季節性與品質波動影響,AI 結合 ERP 庫存與歷史 Batch 產率,動態計算安全庫存與補貨時機。
為了防範斷料而囤積大量原物料時,是否算過因效期衰減導致 Yield 下降與廢料增加的隱形成本?
許多企業在庫存與品質之間可以說是傷透腦筋,我們建議企業應推動供應商品質協同(SQM),讓供應商在出貨時即附帶 LIMS 化驗報告與批號效期數據,實現原料「入廠即用、極致流轉」的精益流程製造。
10
原物料效期與罐區庫存的管理策略
流程型製造的原物料(Ingredients)與半成品多具備嚴格的保存期限與特殊儲存條件(例如. 溫濕度、防爆儲罐),加上連續與批次混合生產的特性,傳統的「先進先出(FIFO)」庫存管理無法滿足合規的要求。我們結合 ERP 與 MES 實現「先到期先出(FEFO)」與動態罐區管理(Tank Management),協助企業降低原物料過期報廢風險,並保障食品與藥品的最終品質安全。
基於 FEFO(先到期先出)與 Lot Traceability 的智慧領料策略: 系統結合 LIMS 自動採集的批次效期,在 MES 下發工單時自動鎖定最接近到期的合格原物料批號,防止無效庫存積壓。
儲罐(Tank / Silo)與管道線路動態排程與清洗(CIP)管理: 多種液體共用儲罐與管道時,MES 必須精確記錄當前罐內物料批次,並強制執行 CIP 清洗簽核,防止交叉污染。
基於 AI 的原物料耗用與供應鏈彈性預測: 考量流程製造原料受季節性與品質波動影響,AI 結合 ERP 庫存與歷史 Batch 產率,動態計算安全庫存與補貨時機。
為了防範斷料而囤積大量原物料時,是否算過因效期衰減導致 Yield 下降與廢料增加的隱形成本?
許多企業在庫存與品質之間可以說是傷透腦筋,我們建議企業應推動供應商品質協同(SQM),讓供應商在出貨時即附帶 LIMS 化驗報告與批號效期數據,實現原料「入廠即用、極致流轉」的精益流程製造。
分享文章
製造問與答
製造問與答
01
進料純度或濃度波動時,系統能否自動微調配方以確保品質?
我們會將標準訂為 「IQC 在線分析」與 「MES/DCS 動態配方(Dynamic Recipe)連鎖」。進料經 NIR 或在線儀表測得純度後,系統自動將參數傳回 MES,經由質量平衡演算法自動計算補償量並微調 DCS 投料閥門,確保每批次活性成分比例恆定,消除人工調配誤差。
01
進料純度或濃度波動時,系統能否自動微調配方以確保品質?
我們會將標準訂為 「IQC 在線分析」與 「MES/DCS 動態配方(Dynamic Recipe)連鎖」。進料經 NIR 或在線儀表測得純度後,系統自動將參數傳回 MES,經由質量平衡演算法自動計算補償量並微調 DCS 投料閥門,確保每批次活性成分比例恆定,消除人工調配誤差。
02
如何利用 AI / APC 閉環控制,防範反應釜或蒸餾的微小溫壓偏差?
我們認為關鍵在於 「先進製程控制(APC)模型預測控制(MPC)」與「多變量反應補償」。波士頓諮詢(BCG)在化學廠優化案例中指出,傳統 PID 控溫常有滯後性;導入 APC 可透過多變量歷史數據預判熱積聚與壓力波動,提前動態微調冷卻水流量與蒸氣閥開度,將溫壓偏差控制在正負一度C內,防止過反應或副產物暴增。
02
如何利用 AI / APC 閉環控制,防範反應釜或蒸餾的微小溫壓偏差?
我們認為關鍵在於 「先進製程控制(APC)模型預測控制(MPC)」與「多變量反應補償」。波士頓諮詢(BCG)在化學廠優化案例中指出,傳統 PID 控溫常有滯後性;導入 APC 可透過多變量歷史數據預判熱積聚與壓力波動,提前動態微調冷卻水流量與蒸氣閥開度,將溫壓偏差控制在正負一度C內,防止過反應或副產物暴增。
03
如何精準監控管道洗線品質,減少清洗水、溶劑耗量與停機等待?
傳統清洗多採固定時間模式,造成水電浪費,從我們過去在食品與生技廠轉型的專案中,我們強調應於管道出口導入電導率與 TOC 檢測器;當殘留值達到標準即自動終止 CIP 並切換至下一批次,減少 30% 以上溶劑消耗與換批停機時間。
03
如何精準監控管道洗線品質,減少清洗水、溶劑耗量與停機等待?
傳統清洗多採固定時間模式,造成水電浪費,從我們過去在食品與生技廠轉型的專案中,我們強調應於管道出口導入電導率與 TOC 檢測器;當殘留值達到標準即自動終止 CIP 並切換至下一批次,減少 30% 以上溶劑消耗與換批停機時間。
04
發現不良原料時,能否在 5 秒內鎖定所有受影響的成品與批號?
我們的解決方法為 「ISA-88/95 標準 Batch Genealogy(批次基因譜系)自動追溯」。系統於投料時自動記錄投料罐、反應釜、管道至充填線的批次關係;一旦 IQC 或客訴觸發異常,輸入原料批號即可透過動態拓撲圖在 3 秒內正向剖析出所有已包裝成品、在製品與庫存位置,實施精準隔離。
04
發現不良原料時,能否在 5 秒內鎖定所有受影響的成品與批號?
我們的解決方法為 「ISA-88/95 標準 Batch Genealogy(批次基因譜系)自動追溯」。系統於投料時自動記錄投料罐、反應釜、管道至充填線的批次關係;一旦 IQC 或客訴觸發異常,輸入原料批號即可透過動態拓撲圖在 3 秒內正向剖析出所有已包裝成品、在製品與庫存位置,實施精準隔離。
05
如何將蒸汽、電力與熱能耗損納入單一批次(Per Batch)成本計算?
我們認為關鍵在於 「EMS 能源管理系統直連 DCS 批次觸發器」與 「Activity-Based Costing (ABC) 模組」。能源計量表(蒸汽、電、水)與 DCS 批次 Start/Stop 信號同步記錄;當批次結束時,系統自動將該段時間內實測的能耗數據攤銷至單一批次工單中,擺脫傳統月末平均分攤的粗放模式,產出真實批次成本。
05
如何將蒸汽、電力與熱能耗損納入單一批次(Per Batch)成本計算?
我們認為關鍵在於 「EMS 能源管理系統直連 DCS 批次觸發器」與 「Activity-Based Costing (ABC) 模組」。能源計量表(蒸汽、電、水)與 DCS 批次 Start/Stop 信號同步記錄;當批次結束時,系統自動將該段時間內實測的能耗數據攤銷至單一批次工單中,擺脫傳統月末平均分攤的粗放模式,產出真實批次成本。
製造業的朋友們,我們誠摯邀請您一同建立需求,請您提出問題,我們將安排專業的顧問為您解答。